
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-01 الأصل: موقع


يمثل تباين الألوان من دفعة إلى دفعة استنزافًا خفيًا لربحية التصنيع. وكثيرًا ما يؤدي ذلك إلى ارتفاع معدلات الخردة، وتوقف الأدوات، والشحنات المرفوضة تمامًا. غالبًا ما تقلل فرق المشتريات والهندسة من التعقيد الكامن وراء التصبغ الموحد. تحقيق موثوق يتطلب تناسق الألوان الرئيسية تقييمًا عميقًا. يجب عليك تقييم كل من التركيبة الكيميائية وتفاعلها ضمن بيئات معالجة محددة. تؤثر المتغيرات في التشكيل بالبثق والحقن بسهولة على الأشكال النهائية. حتى التقلبات الطفيفة يمكن أن تؤثر على عملية الإنتاج بأكملها. نحن بحاجة إلى النظر إلى ما هو أبعد من الادعاءات التسويقية السطحية. تقدم هذه المقالة إطارًا قائمًا على الأدلة لتقييم الموردين المحتملين. سنرشدك خلال مقاييس الأداء التجريبية. سوف تتعلم كيفية التحقق من تشتت الصباغ والثبات الحراري وتوافق الناقل. يمكن لمتخصصي المشتريات بعد ذلك وضع قائمة مختصرة للشركاء الموثوقين بناءً على البيانات الصلبة بدلاً من الافتراضات. يمنع هذا النهج إعادة العمل المكلفة ويحمي سمعة علامتك التجارية.
غالبًا ما ينظر المصنعون إلى شراء الملونات من خلال عدسة التكلفة لكل كيلوغرام فقط. ويتجاهل هذا المنظور المخاطر المالية النظامية المرتبطة بالاختلافات من دفعة إلى أخرى. تتصرف الأصبغة الرئيسية غير المتسقة بشكل غير متوقع على أرضية الإنتاج. وعدم القدرة على التنبؤ هذا يخلق تكاليف مضاعفة.
يؤثر توقف الماكينة بشدة على ربحية المصنع. عندما يلاحظ المشغلون تغيرًا في اللون في منتصف عملية الإنتاج، يجب عليهم إيقاف الماكينة. ثم يقضون ساعات في تعديل نسب الجرعات، وتطهير البرميل، وإعادة معايرة درجات الحرارة. خلال فترة التوقف هذه، يهدر المصنع الراتنج البكر الباهظ الثمن ويستهلك الطاقة دون إنتاج سلع قابلة للبيع. وتتفاقم نفقات الخردة وإعادة العمل هذه على مدار السنة المالية، وتتجاوز إلى حد كبير أي وفورات أولية تم الحصول عليها عن طريق شراء ملونات دون المستوى المطلوب.
يطالب المستهلكون المعاصرون بالكمال البصري. تطبق القطاعات الراقية معايير بصرية صارمة. تتطلب التصميمات الداخلية للسيارات، وتغليف مستحضرات التجميل الفاخرة، والإلكترونيات الاستهلاكية توحيدًا مطلقًا للألوان. غالبًا ما يؤدي الانحراف الطفيف في اللون إلى رفض الشحنة. يفقد المصنعون العقود عندما تتجاوز اختلافات ΔE (Delta E) الحدود المقبولة. تريد العلامات التجارية أن تظل ألوانها المميزة متطابقة عبر مجموعات المنتجات المختلفة وأرفف المتاجر.
يجب علينا تغيير عقلية الشراء بالكامل. تركز فرق الهندسة الذكية على أقل تكلفة إجمالية للجودة. إنهم يعطون الأولوية للتلوين الصحيح لأول مرة. تعمل الأصبغة الرئيسية التي يمكن التنبؤ بها على تقليل الحاجة إلى تعديلات الجرعات المستمرة. يقوم المشغلون ببساطة بتحميل القادوس وتشغيل الآلات. يتطلب تحقيق هذه القدرة على التنبؤ اختيار مهندس مجموعة ألوان مصممة لبوليمرات معينة. إن التركيز على الجودة التجريبية يضمن الاستقرار المالي على المدى الطويل.
يتطلب تقييم المورد إجراء تحليل فني شامل. لا يمكنك الاعتماد على فحص بصري بسيط لحبيبات بلاستيكية. Masterbatch عبارة عن مركب كيميائي عالي الهندسة. يجب علينا تقييم ثلاثة أبعاد فنية أساسية.
يؤدي تشتت الصباغ السيئ إلى حدوث عيوب تصنيعية خطيرة. تتشكل التكتلات عندما تفشل جزيئات الصبغ في الانفصال بشكل صحيح أثناء عملية التصنيع. تظهر هذه الكتل على شكل خطوط أو بقع مرئية أو رخامية في الأجزاء البلاستيكية النهائية. علاوة على ذلك، فإن التكتلات الكبيرة تخلق نقاط تركيز الإجهاد. تؤثر نقاط الضعف هذه على السلامة الميكانيكية للأغشية البلاستيكية الرقيقة والأجزاء المقولبة الحاملة. يستخدم المصنعون من الدرجة الأولى تقنيات خلط عالية القص المتقدمة لتكسير هذه الكتل. يضمن التشتت الشامل أقصى قدر من قوة الصبغ وتوحيد الألوان الذي يمكن التنبؤ به.
يعمل الراتينج الناقل كوسيلة توصيل للصباغ. يجب أن يتطابق تمامًا أو يكون متوافقًا بشكل كبير مع البوليمر الأساسي الخاص بك. تشمل البوليمرات الأساسية الشائعة PE وPP وPET وABS. إذا كان الناقل يفتقر إلى التوافق، فلن يذوب بنفس معدل ذوبان الراتنج البكر. يؤدي عدم التطابق هذا إلى ديناميكيات تدفق غير متساوية داخل البرميل. سوف تواجه التصفيح أو تقشير السطح أو التشطيبات الغائمة. يضمن الناقل المطابق التكامل السلس والذوبان الموحد وتوزيع الألوان الخالي من العيوب.
تتطلب معالجة البلاستيك حرارة هائلة. يجب أن تتحمل الأصباغ درجات حرارة المعالجة العالية هذه دون أن تتحلل. يؤدي التدهور الحراري إلى تغيرات فورية في اللون. على سبيل المثال، قد يتحول اللون الأصفر الساطع إلى اللون البني الموحل إذا كانت الصبغة تفتقر إلى الاستقرار الحراري. بالإضافة إلى ذلك، يجب علينا تقييم ثبات الضوء واستقرار الأشعة فوق البنفسجية لتطبيق الاستخدام النهائي. تواجه المنتجات الخارجية أشعة الشمس القاسية. تعمل الأشعة فوق البنفسجية على تحلل الروابط الكيميائية، مما يتسبب في تلاشي الألوان بسرعة. يجب على الموردين صياغة الأصبغة الرئيسية باستخدام مثبتات الأشعة فوق البنفسجية القوية للتطبيقات الخارجية.
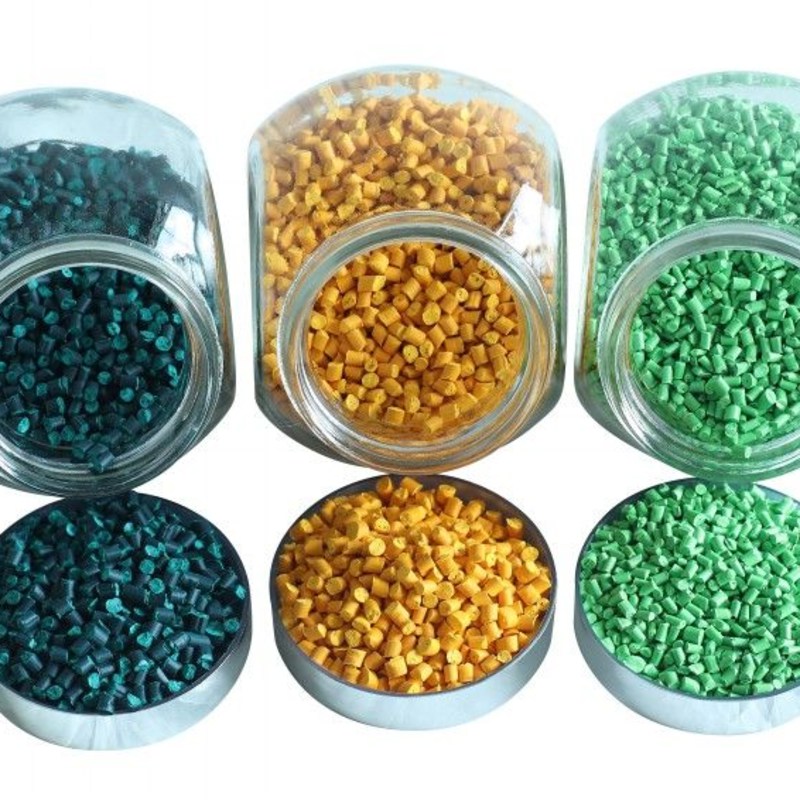
إن التركيبة الكيميائية الخالية من العيوب تحل نصف المعادلة فقط. تقدم بيئة المعالجة متغيرات مهمة. تطبق طرق التصنيع المختلفة مستويات مختلفة من الضغط الجسدي على الصبغة.
يُخضع البثق والحقن البوليمرات لظروف مختلفة إلى حد كبير. يوفر البثق عادةً ذوبانًا ثابتًا ومستمرًا. يقدم قولبة الحقن قوى قص سريعة وعالية. القص العالي يولد احتكاكًا داخليًا هائلاً. يعمل هذا الاحتكاك كمصدر ثانوي للحرارة. يمكن للحرارة المركبة أن تحرق الأصباغ الحساسة بسهولة. يجب عليك التأكد من اختيارك يمكن أن تتحمل مجموعة الألوان الرئيسية معدلات القص المحددة هذه.
يحدد وقت الإقامة مدة بقاء البوليمر داخل البرميل الساخن. تزيد فترات الإقامة الطويلة من خطر التدهور الحراري. إذا ترك المشغل المادة في البرميل أثناء تغيير الوردية، فقد تحترق الصبغة. تؤدي إعدادات النطاق الحراري غير الصحيحة إلى تفاقم هذه المشكلة. يجب أن تتوافق ملفات تعريف درجة الحرارة بشكل صارم مع ورقة مواصفات الأصبغة الرئيسية. إن العمل خارج هذه الحدود يضمن انحراف اللون وضعف المواد.
تعمل الأدوات على تغيير اللون المدرك بشكل كبير. قالب مصقول شديد اللمعان يعكس الضوء مباشرة. وهذا الانعكاس يجعل الجزء البلاستيكي النهائي يبدو أغمق وأكثر تشبعًا. وعلى العكس من ذلك، فإن القالب ذو النسيج الثقيل ينثر الضوء. سوف تبدو نفس التركيبة البلاستيكية أخف وزنًا وغير لامعة. معدلات التبريد مهمة أيضًا. يؤدي التبريد السريع إلى تجميد سلاسل البوليمر بشكل مختلف عن التبريد البطيء، مما يغير مظهر السطح. إن تطابقات الألوان النظرية على شاشة الكمبيوتر لا تعني الكثير هنا. يجب عليك إجراء تجارب فعلية باستخدام قوالب الإنتاج الفعلية الخاصة بك.
إن الثقة في التقييمات المرئية في ظل الإضاءة المكتبية القياسية تؤدي إلى نتائج كارثية. يتطلب التحقق من صحة الدفعة الاحترافية بروتوكولات اختبار موضوعية وموحدة. قم بتنفيذ هذه الأساليب التجريبية قبل الموافقة على أي طرح تجاري.
تخلص من أوصاف الألوان الذاتية. اطلب من الموردين لديك التواصل باستخدام قيم L*a*b* الدقيقة المستمدة من القياس الطيفي. تقوم مساحة الألوان CIELAB بتعيين الألوان الفاتحة والألوان الحمراء/الخضراء والألوان الصفراء/الزرقاء. نقوم بقياس الفرق بين اللون المستهدف والعينة باستخدام Delta E (ΔE). وضع حدود واضحة للتسامح. تتحمل التطبيقات التجارية القياسية عمومًا قيمة ΔE < 1.0. تتطلب مستحضرات التجميل أو مكونات السيارات المتميزة تفاوتات صارمة، وغالبًا ما تتطلب ΔE < 0.5.
لا ينبغي أن يؤدي إدخال مادة التلوين إلى تعطيل عملية التصنيع لديك. يتحقق اختبار مؤشر تدفق الذوبان (MFI) من خصائص تدفق الأصبغة الرئيسية. إذا قام الملون بتغيير MFI للراتنج البكر بشكل كبير جدًا، فسوف تواجه لقطات قصيرة أو وميضًا أو أوقات دورة متغيرة. يضمن التحقق من مؤسسات التمويل الأصغر بقاء استقرار المعالجة كما هو.
لا يمكنك الحكم على التشتت بمجرد النظر إلى الكريات. يوفر اختبار قيمة ضغط المرشح (FPV) مقياسًا قابلاً للقياس لجودة التشتت. أثناء هذا الاختبار، تمر الأصبغة الرئيسية المنصهرة عبر حزمة شاشة دقيقة. التكتلات المشتتة بشكل سيئ تسد الشاشة. يؤدي هذا الانسداد إلى بناء الضغط الداخلي بسرعة. يثبت تراكم الضغط المنخفض بشكل قاطع تشتت الصباغ الفائق.
عندما يتعين عليك إجراء عمليات فحص بصري، تحكم في بيئة الإضاءة. تظهر الألوان بشكل مختلف تحت مصادر الضوء المختلفة. وتسمى هذه الظاهرة البصرية metamerism. قد يتطابق الجزء الأحمر تمامًا مع مصابيح الفلورسنت في المصنع ولكنه يبدو برتقاليًا في ضوء الشمس الطبيعي. استخدم خزائن التقييم البصري المجهزة بمصادر إضاءة موحدة. اختبار العينات تحت D65 (ضوء النهار) وTL84 (إضاءة المتجر) لكشف مشكلات القياس والقضاء عليها.
مقاييس الاختبار الموحدة
| لطريقة اختبار التحقق من صحة الدُفعة | المقياس الرئيسي / | الغرض الأساسي القياسي |
|---|---|---|
| القياس الطيفي | قيم L*a*b*، تفاوت ΔE | يحدد تطابقات الألوان الدقيقة والاختلافات. |
| مؤشر تدفق الذوبان (MFI) | جم/10 دقيقة (معدل التدفق) | يضمن أن الصبغة الرئيسية لن تعطل ديناميكيات تدفق البوليمر. |
| قيمة ضغط الفلتر (FPV) | بار/جرام (ارتفاع الضغط) | التحقق من صحة تشتت الصباغ وتحديد التكتلات المخفية. |
| خزانة التقييم البصري | D65، TL84، مصادر الضوء | يزيل metamerism عن طريق محاكاة بيئات محددة في العالم الحقيقي. |
تحتاج فرق المشتريات إلى آلية تصفية لتحديد الشركات المصنعة الجديرة بالثقة. غالبًا ما تبالغ كتيبات التسويق في تقدير القدرات. ابحث عن حقائق تشغيلية محددة عند تدقيق شريك محتمل. إن إشارات الثقة هذه تميز قادة الصناعة عن البائعين غير الموثوق بهم.
يعرف المصنعون الصادقون أن منتجاتهم لها حدود. يوضح الموردون الجديرون بالثقة القيود المفروضة على تركيباتهم. أنها توفر بيانات واضحة فيما يتعلق بحدود الحرارة القصوى، وعمر مقاومة الأشعة فوق البنفسجية، وحساسيات نسبة السماح (LDR). وعلى العكس من ذلك، تعامل مع مطالبات 'التوافق العالمي' كعلامة حمراء رئيسية. لا يوجد لون واحد يتطابق بشكل مثالي مع كل قاعدة بوليمر وبيئة معالجة.
يتطلب الإنتاج المتسق ضوابط داخلية صارمة. ابحث عن معايير المنشأة التالية:
يجب عليك تحميل المورد الخاص بك المسؤولية عن الأداء التاريخي. يُصدر البائعون الموثوقون شهادات تحليل شاملة (CoAs) لكل دفعة واحدة. تفاصيل CoA المناسبة طرق الاختبار وحدود التسامح والنتائج التجريبية. علاوة على ذلك، يحتفظ الموردون الموثوق بهم بمكتبات العينات المادية. يحتفظون بالدفعات السابقة مخزنة لسنوات. تسمح هذه الممارسة بإجراء مقارنات تاريخية في حالة ظهور مشكلة في المصب فجأة.
يعد تكوين عينة معملية مثالية بوزن 5 كيلوغرام أمرًا سهلاً نسبيًا. يعد تكرار كيمياء الألوان الدقيقة عبر عرض تجاري يبلغ وزنه 5 أطنان أمرًا صعبًا للغاية. تقييم إجراءات التوسع الخاصة بالمورد. تأكد من أنهم يستخدمون تقنية البثق المكافئة في كل من مختبرهم وأرضية الإنتاج الرئيسية الخاصة بهم. غالبًا ما تؤدي المعدات غير المحاذاة إلى فشل القياس.
يجب علينا أن نغير بشكل جذري الطريقة التي ننظر بها إلى الملونات في صناعة البلاستيك. يتطلب تقييم تجانس الألوان التعامل مع الأصبغة الرئيسية باعتبارها محلولًا كيميائيًا مصممًا وليس سلعة رخيصة. إن التركيز بشكل صارم على البيانات التجريبية يحمي هوامش أرباحك وسمعة علامتك التجارية. إن تشتت الصبغة وتوافق الناقل والثبات الحراري يملي النجاح على أرضية المصنع.
لا تتجاوز أبدًا التحقق من الصحة في العالم الحقيقي. نوصي بشدة بإجراء تجارب بدنية موحدة باستخدام معداتك الفعلية. لا تحمل المطابقات النظرية أي قيمة إذا تحللت التركيبة داخل أسطوانة صب الحقن أو تغير اللون في قوالبك المنسوجة. اعتمد على اختبار FPV والقياس الطيفي لتأكيد الأداء.
اتخذ إجراءً اليوم لتأمين خطوط الإنتاج الخاصة بك. اطلب عينة فنية من الموردين المختارين لديك. اطلب شهادة تحليل كاملة تحدد حدود ΔE الدقيقة. قم بجدولة استشارة معالجة شاملة للتحقق من توافق الناقل مع أجهزتك المحددة. تعمل عمليات الشراء المستندة إلى البيانات على التخلص من التخمين وتضمن تنفيذ تصنيع لا تشوبه شائبة.
ج: تعتمد مستويات ΔE المقبولة كليًا على سياق الصناعة لديك. بالنسبة للمواد البلاستيكية التجارية العامة والسلع الاستهلاكية، فإن ΔE ≥ 1.0 هو المعيار ونادرًا ما يمكن ملاحظته بالعين البشرية. ومع ذلك، فإن الصناعات المتميزة مثل التصميمات الداخلية للسيارات أو عبوات مستحضرات التجميل المتطورة تفرض تفاوتات أكثر صرامة، وتتطلب ΔE ≥ 0.5 لضمان التماثل المطلق.
ج: تحدد نسبة التخفيض نسبة جرعات المادة الرئيسية في الراتنج البكر. يؤدي تقلب هذه النسبة إلى تغيير العتامة واللون بشكل كبير. تؤدي إضافة القليل جدًا إلى حدوث مشكلات في الشفافية، بينما يمكن أن يؤدي إضافة الكثير جدًا إلى الإضرار بالقوة الميكانيكية للبلاستيك. يعد استخدام معدات الجرعات الآلية عالية الدقة أمرًا ضروريًا للحفاظ على LDR ثابتًا.
ج: ينبع هذا التناقض عادةً من معالجة المتغيرات. قد يتعرض الصباغ للتدهور الحراري بسبب الحرارة الزائدة أو فترة البقاء الطويلة في البرميل. بالإضافة إلى ذلك، يمكن أن يؤدي عدم توافق الراتنج الحامل إلى منع الانصهار الموحد. يعد Metamerism سببًا شائعًا آخر، حيث تتغير الألوان اعتمادًا على مصدر الضوء المحدد المستخدم أثناء الفحص.
ج: نعم. يؤدي انتهاء القالب إلى تغيير اللون المتصور بشكل جذري. تعكس القوالب المصقولة شديدة اللمعان الضوء، مما يجعل الألوان تبدو أغمق وأكثر تشبعًا. تعمل القوالب ذات النسيج الثقيل على تشتيت الضوء، مما يجعل نفس التركيبة البلاستيكية تبدو أخف وزنًا بشكل ملحوظ. يجب عليك إجراء تجارب العفن المادي لمراعاة هذه الأوهام البصرية.
