
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-01 Origen: Sitio


La variación de color entre lotes representa una pérdida oculta de rentabilidad en la fabricación. Con frecuencia, esto genera altas tasas de desperdicio, tiempo de inactividad de las herramientas y envíos completamente rechazados. Los equipos de adquisiciones e ingeniería a menudo subestiman la complejidad detrás de la pigmentación uniforme. Lograr confiabilidad La consistencia del masterbatch de color requiere una evaluación profunda. Debe evaluar tanto la formulación química como su interacción dentro de entornos de procesamiento específicos. Las variables en el moldeo por extrusión y inyección afectan fácilmente los tonos finales. Incluso las fluctuaciones más pequeñas pueden comprometer toda una serie de producción. Necesitamos mirar más allá de las afirmaciones de marketing superficiales. Este artículo presenta un marco basado en evidencia para evaluar proveedores potenciales. Lo guiaremos a través de métricas de desempeño empíricas. Aprenderá cómo verificar la dispersión de pigmentos, la estabilidad térmica y la compatibilidad con los portadores. Luego, los profesionales de adquisiciones pueden preseleccionar socios confiables basándose en datos concretos en lugar de suposiciones. Este enfoque evita costosos retrabajos y salvaguarda la reputación de su marca.
Los fabricantes suelen considerar la adquisición de colorantes únicamente a través de una lente de costo por kilogramo. Esta perspectiva ignora los riesgos financieros sistémicos vinculados a las variaciones entre lotes. Los masterbatch inconsistentes se comportan de manera impredecible en la planta de producción. Esta imprevisibilidad crea costos compuestos.
El tiempo de inactividad de las máquinas afecta gravemente la rentabilidad de la planta. Cuando los operadores notan un cambio de color a mitad de una producción, deben detener la maquinaria. Luego pasan horas ajustando los porcentajes de dosificación, purgando el barril y recalibrando las temperaturas. Durante este tiempo de inactividad, la fábrica desperdicia resina virgen costosa y consume energía sin producir bienes vendibles. Combinados a lo largo de un año fiscal, estos gastos de desechos y retrabajo superan ampliamente cualquier ahorro inicial obtenido mediante la compra de colorantes de calidad inferior.
Los consumidores modernos exigen perfección visual. Los sectores de alto nivel imponen estándares visuales estrictos. Los interiores de automóviles, los envases de cosméticos de primera calidad y los productos electrónicos de consumo exigen una uniformidad de color absoluta. Una ligera desviación de tono a menudo resulta en un envío rechazado. Los fabricantes pierden contratos cuando las variaciones de ΔE (Delta E) exceden los límites aceptables. Las marcas quieren que los colores característicos sigan siendo idénticos en diferentes lotes de productos y estantes de las tiendas.
Debemos cambiar por completo la mentalidad en materia de adquisiciones. Los equipos de ingeniería inteligentes se centran en el coste total de calidad más bajo. Priorizan la coloración correcta a la primera. El masterbatch predecible reduce la necesidad de ajustes constantes de dosificación. Los operadores simplemente cargan la tolva y hacen funcionar las máquinas. Lograr esta previsibilidad requiere seleccionar un diseño Masterbatch de color diseñado para polímeros específicos. Centrarse en la calidad empírica garantiza la estabilidad financiera a largo plazo.
Evaluar a un proveedor exige un análisis técnico exhaustivo. No se puede confiar en un simple control visual de una bolita de plástico. Masterbatch es un compuesto químico de alta ingeniería. Debemos evaluar tres dimensiones técnicas fundamentales.
La mala dispersión de los pigmentos provoca graves defectos de fabricación. Los aglomerados se forman cuando las partículas de pigmento no se separan adecuadamente durante el proceso de fabricación. Estos grumos se manifiestan como rayas, motas visibles o veteados en las piezas de plástico terminadas. Además, los grandes aglomerados crean puntos de concentración de tensiones. Estos puntos débiles comprometen la integridad mecánica de películas plásticas delgadas y piezas moldeadas que soportan carga. Los fabricantes de primer nivel utilizan tecnologías avanzadas de mezcla de alto cizallamiento para descomponer estos grumos. La dispersión completa garantiza la máxima intensidad del tinte y una uniformidad de color predecible.
La resina portadora sirve como vehículo de administración del pigmento. Debe coincidir perfectamente o ser altamente compatible con su polímero base. Los polímeros base comunes incluyen PE, PP, PET y ABS. Si el portador carece de compatibilidad, no se derretirá al mismo ritmo que la resina virgen. Este desajuste provoca una dinámica de flujo desigual dentro del barril. Experimentará delaminación, descamación de la superficie o acabados turbios. Un soporte a juego garantiza una integración perfecta, una fusión uniforme y una distribución de color impecable.
El procesamiento de plástico requiere un calor inmenso. Los pigmentos deben soportar estas altas temperaturas de procesamiento sin descomponerse. La degradación térmica provoca cambios de color inmediatos. Por ejemplo, un amarillo brillante puede volverse marrón turbio si el pigmento carece de estabilidad térmica. Además, debemos evaluar la solidez a la luz y la estabilidad a los rayos UV para la aplicación de uso final. Los productos para exteriores se enfrentan a la intensa luz solar. Los rayos ultravioleta degradan los enlaces químicos y provocan que los colores se desvanezcan rápidamente. Los proveedores deben formular el masterbatch utilizando estabilizadores UV robustos para aplicaciones en exteriores.
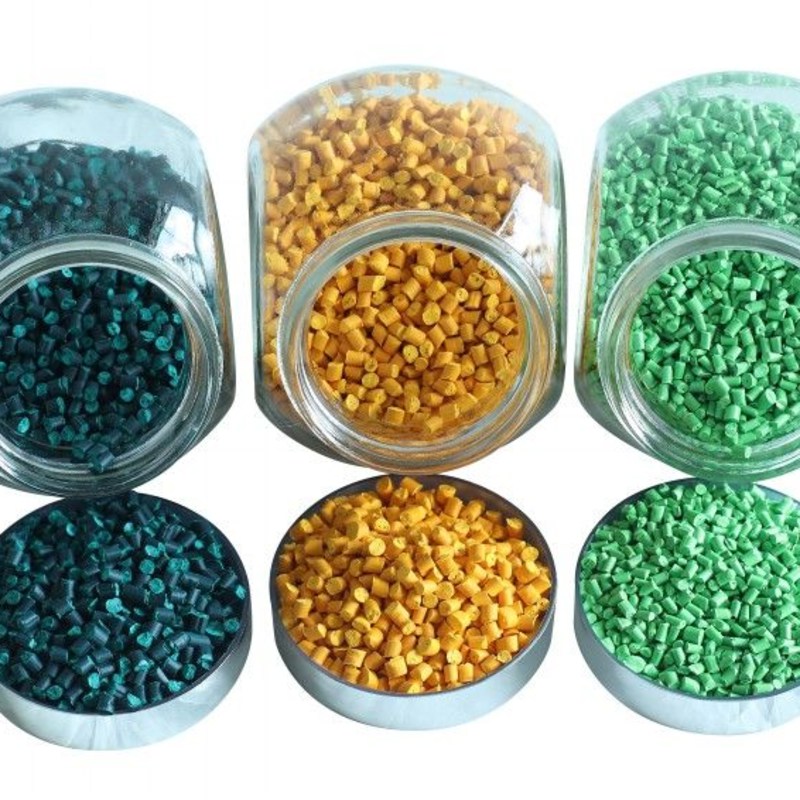
Una formulación química impecable sólo resuelve la mitad de la ecuación. El entorno de procesamiento introduce variables significativas. Los diferentes métodos de fabricación aplican distintos niveles de estrés físico al pigmento.
La extrusión y el moldeo por inyección someten a los polímeros a condiciones muy diferentes. La extrusión normalmente proporciona una fusión constante y continua. El moldeo por inyección introduce fuerzas rápidas y de alto cizallamiento. El alto cizallamiento genera una inmensa fricción interna. Esta fricción actúa como una fuente de calor secundaria. El calor compuesto puede quemar fácilmente pigmentos sensibles. Debes asegurar tu seleccionado El masterbatch de color puede soportar estas velocidades de corte específicas.
El tiempo de residencia define cuánto tiempo permanece el polímero dentro del barril calentado. Los tiempos de residencia prolongados aumentan el riesgo de degradación térmica. Si un operador deja el material en el barril durante un cambio de turno, el pigmento podría quemarse. Los ajustes incorrectos de la banda térmica agravan este problema. Los perfiles de temperatura deben alinearse estrictamente con la hoja de especificaciones del masterbatch. Operar fuera de estos límites garantiza la desviación del color y la debilidad del material.
Las herramientas alteran significativamente el color percibido. Un molde pulido y de alto brillo refleja la luz directamente. Este reflejo hace que la pieza plástica final parezca más oscura y muy saturada. Por el contrario, un moho con mucha textura dispersa la luz. Exactamente la misma formulación plástica aparecerá más clara y mate. Las velocidades de enfriamiento también importan. El enfriamiento rápido congela las cadenas de polímeros de manera diferente que el enfriamiento lento, alterando la apariencia de la superficie. Las coincidencias teóricas de color en la pantalla de una computadora significan muy poco aquí. Debe realizar pruebas físicas utilizando sus moldes de producción reales.
Confiar en las evaluaciones visuales bajo la iluminación estándar de una oficina conduce a resultados desastrosos. La validación de lotes profesional requiere protocolos de prueba objetivos y estandarizados. Implemente estos métodos empíricos antes de aprobar cualquier lanzamiento comercial.
Elimine las descripciones subjetivas de colores. Exija a sus proveedores que se comuniquen utilizando valores L*a*b* exactos derivados de la espectrofotometría. El espacio de color CIELAB mapea la luminosidad, los tonos rojo/verde y los tonos amarillo/azul. Medimos la diferencia entre el color objetivo y la muestra usando Delta E (ΔE). Establecer límites de tolerancia claros. Las aplicaciones comerciales estándar generalmente toleran ΔE < 1,0. Los cosméticos de primera calidad o los componentes automotrices exigen tolerancias estrictas, que a menudo requieren ΔE < 0,5.
La introducción de un colorante no debería alterar el proceso de fabricación. La prueba del índice de flujo de fusión (MFI) verifica las características de flujo del masterbatch. Si el colorante altera demasiado drásticamente el MFI de la resina virgen, experimentará disparos cortos, destellos o tiempos de ciclo alterados. La verificación de MFI garantiza que la estabilidad del procesamiento permanezca intacta.
No se puede juzgar la dispersión simplemente mirando los gránulos. La prueba del valor de presión del filtro (FPV) proporciona una métrica mensurable para la calidad de la dispersión. Durante esta prueba, el masterbatch fundido pasa a través de un paquete de malla fina. Los aglomerados mal dispersos obstruyen la pantalla. Esta obstrucción hace que la presión interna aumente rápidamente. Una menor acumulación de presión demuestra definitivamente una dispersión superior de los pigmentos.
Cuando deba realizar inspecciones visuales, controle el entorno de iluminación. Los colores aparecen de manera diferente bajo distintas fuentes de luz. Este fenómeno óptico se llama metamerismo. Una parte roja puede combinar perfectamente bajo las luces fluorescentes de fábrica, pero verse anaranjada bajo la luz solar natural. Utilice gabinetes de evaluación visual equipados con fuentes de luz estandarizadas. Pruebe muestras bajo D65 (luz diurna) y TL84 (iluminación de tiendas) para exponer y eliminar problemas de metamerismo.
Métricas de prueba estandarizadas para validación de lotes
| Método de prueba | Métrica clave/estándar | Propósito principal |
|---|---|---|
| espectrofotometría | Valores L*a*b*, tolerancia ΔE | Cuantifica coincidencias y variaciones de color precisas. |
| Índice de flujo de fusión (MFI) | g/10 min (caudal) | Garantiza que el masterbatch no interrumpa la dinámica del flujo del polímero. |
| Valor de presión del filtro (FPV) | Bar/g (aumento de presión) | Valida la dispersión de pigmentos e identifica aglomerados ocultos. |
| Gabinete de evaluación visual | D65, TL84, fuentes de luz A | Elimina el metamerismo simulando entornos específicos del mundo real. |
Los equipos de adquisiciones necesitan un mecanismo de filtrado para identificar fabricantes confiables. Los folletos de marketing a menudo exageran las capacidades. Busque realidades operativas específicas al auditar a un socio potencial. Estas señales de confianza distinguen a los líderes de la industria de los proveedores poco confiables.
Los fabricantes honestos saben que sus productos tienen límites. Los proveedores confiables indican claramente las limitaciones de sus formulaciones. Proporcionan datos explícitos sobre los límites máximos de calor, la vida útil de la resistencia a los rayos UV y las sensibilidades del índice de reducción (LDR). Por el contrario, trate las afirmaciones de 'compatibilidad universal' como una señal de alerta importante. Ningún colorante combina perfectamente con cada base de polímero y entorno de procesamiento.
La producción consistente requiere controles internos estrictos. Busque los siguientes estándares de instalación:
Debe responsabilizar a su proveedor por el desempeño histórico. Los proveedores confiables emiten certificados de análisis (CoA) completos para cada lote. Un CoA adecuado detalla los métodos de prueba, los límites de tolerancia y los resultados empíricos. Además, los proveedores de confianza conservan bibliotecas de muestras físicas. Mantienen los lotes anteriores almacenados durante años. Esta práctica permite realizar comparaciones históricas si de repente surge un problema posterior.
Formular una muestra de laboratorio perfecta de 5 kilogramos es relativamente fácil. Replicar esa química de color exacta en una tirada comercial de 5 toneladas es extremadamente difícil. Evaluar los procedimientos de escalamiento del proveedor. Asegúrese de que utilicen tecnología de extrusión equivalente tanto en su laboratorio como en su planta de producción principal. Los equipos desalineados a menudo provocan fallas de escala.
Debemos cambiar fundamentalmente la forma en que percibimos los colorantes en la fabricación de plásticos. Evaluar la uniformidad del color requiere tratar el masterbatch como una solución química diseñada en lugar de un producto barato. Centrarse estrictamente en datos empíricos protege sus márgenes y la reputación de su marca. La dispersión de pigmentos, la compatibilidad de los portadores y la estabilidad térmica dictan el éxito en la fábrica.
Nunca pase por alto la validación del mundo real. Recomendamos encarecidamente realizar pruebas físicas estandarizadas utilizando su equipo real. Las coincidencias teóricas no tienen valor si la formulación se degrada dentro de su cilindro de moldeo por inyección o cambia de color en sus moldes texturizados. Confíe en las pruebas FPV y la espectrofotometría para confirmar el rendimiento.
Tome medidas hoy para proteger sus líneas de producción. Solicite una muestra técnica a sus proveedores preseleccionados. Exija un Certificado de análisis completo que describa los límites precisos de ΔE. Programe una consulta de procesamiento exhaustiva para validar la compatibilidad del transportista con su maquinaria específica. La adquisición basada en datos elimina las conjeturas y garantiza una ejecución de fabricación impecable.
R: Los niveles aceptables de ΔE dependen completamente del contexto de su industria. Para plásticos comerciales y bienes de consumo en general, un ΔE ≤ 1,0 es estándar y rara vez es perceptible para el ojo humano. Sin embargo, las industrias premium como los interiores de automóviles o los envases de cosméticos de alta gama imponen tolerancias más estrictas y requieren un ΔE ≤ 0,5 para garantizar una uniformidad absoluta.
R: El índice de reducción dicta el porcentaje de dosificación del masterbatch en la resina virgen. La fluctuación de este porcentaje altera drásticamente tanto la opacidad como el tono. Agregar muy poco causa problemas de transparencia, mientras que agregar demasiado puede comprometer la resistencia mecánica del plástico. El uso de equipos de dosificación automatizados y de alta precisión es esencial para mantener un LDR constante.
R: Esta discrepancia generalmente se debe a variables de procesamiento. El pigmento puede experimentar degradación térmica debido al calor excesivo o al tiempo de residencia prolongado en el barril. Además, la incompatibilidad de la resina portadora puede impedir una fusión uniforme. El metamerismo es otro culpable común, donde los colores cambian según la fuente de luz específica utilizada durante la inspección.
R: Sí. Los acabados del molde alteran drásticamente el color percibido. Los moldes pulidos de alto brillo reflejan la luz, haciendo que los colores parezcan más oscuros y muy saturados. Los moldes con textura intensa dispersan la luz, lo que hace que exactamente la misma formulación plástica parezca significativamente más liviana. Debe realizar pruebas físicas con moldes para tener en cuenta estas ilusiones ópticas.
