
Visualizações: 0 Autor: Editor do site Horário de publicação: 01/10/2026 Origem: Site


A variação de cores entre lotes representa uma perda oculta na lucratividade da fabricação. Freqüentemente, isso leva a altas taxas de refugo, tempo de inatividade de ferramentas e remessas totalmente rejeitadas. As equipes de compras e engenharia muitas vezes subestimam a complexidade por trás da pigmentação uniforme. Alcançando confiabilidade A consistência do masterbatch de cores requer uma avaliação profunda. Você deve avaliar a formulação química e sua interação em ambientes de processamento específicos. Variáveis na extrusão e moldagem por injeção afetam facilmente as tonalidades finais. Mesmo pequenas flutuações podem comprometer todo o ciclo de produção. Precisamos olhar além das afirmações superficiais de marketing. Este artigo apresenta uma estrutura baseada em evidências para avaliar fornecedores potenciais. Iremos guiá-lo através de métricas de desempenho empíricas. Você aprenderá como verificar a dispersão do pigmento, a estabilidade térmica e a compatibilidade do transportador. Os profissionais de compras podem então selecionar parceiros confiáveis com base em dados concretos e não em suposições. Essa abordagem evita retrabalho caro e protege a reputação da sua marca.
Os fabricantes muitas vezes veem a aquisição de corantes apenas através de uma lente de custo por quilograma. Esta perspectiva ignora os riscos financeiros sistémicos ligados às variações entre lotes. Masterbatch inconsistente se comporta de maneira imprevisível na área de produção. Essa imprevisibilidade cria custos crescentes.
O tempo de inatividade da máquina afeta severamente a lucratividade da fábrica. Quando os operadores percebem uma mudança de cor no meio de uma produção, eles devem parar o maquinário. Eles então passam horas ajustando porcentagens de dosagem, purgando o barril e recalibrando as temperaturas. Durante esse tempo de inatividade, a fábrica desperdiça resina virgem cara e consome energia sem produzir produtos vendáveis. Agravadas ao longo de um ano fiscal, essas despesas com sucata e retrabalho excedem em muito qualquer economia inicial obtida com a compra de corantes de qualidade inferior.
Os consumidores modernos exigem perfeição visual. Os setores sofisticados impõem padrões visuais rigorosos. Interiores automotivos, embalagens de cosméticos premium e produtos eletrônicos de consumo exigem uniformidade absoluta de cores. Um ligeiro desvio de tonalidade geralmente resulta em uma remessa rejeitada. Os fabricantes perdem contratos quando as variações do ΔE (Delta E) ultrapassam os limites aceitáveis. As marcas desejam que suas cores exclusivas permaneçam idênticas em diferentes lotes de produtos e prateleiras das lojas.
Devemos mudar totalmente a mentalidade de compras. Equipes inteligentes de engenharia concentram-se no menor custo total de qualidade. Eles priorizam a coloração certa na primeira vez. Masterbatch previsível reduz a necessidade de ajustes constantes de dosagem. Os operadores simplesmente carregam a tremonha e colocam as máquinas em funcionamento. Alcançar essa previsibilidade requer a seleção de um projeto masterbatch de cores projetado para polímeros específicos. O foco na qualidade empírica garante a estabilidade financeira a longo prazo.
Avaliar um fornecedor exige uma análise técnica minuciosa. Você não pode confiar em uma simples verificação visual de um pellet de plástico. Masterbatch é um composto químico altamente projetado. Devemos avaliar três dimensões técnicas fundamentais.
A má dispersão do pigmento causa graves defeitos de fabricação. Os aglomerados se formam quando as partículas de pigmento não conseguem se separar adequadamente durante o processo de fabricação. Esses aglomerados se manifestam como listras, manchas visíveis ou marmoreio nas peças plásticas acabadas. Além disso, grandes aglomerados criam pontos de concentração de tensão. Esses pontos fracos comprometem a integridade mecânica de filmes plásticos finos e peças moldadas que suportam carga. Os fabricantes de primeira linha utilizam tecnologias avançadas de mistura de alto cisalhamento para quebrar esses aglomerados. A dispersão completa garante máxima força de tingimento e uniformidade de cor previsível.
A resina transportadora serve como veículo de entrega para o pigmento. Deve corresponder perfeitamente ou ser altamente compatível com o seu polímero base. Os polímeros de base comuns incluem PE, PP, PET e ABS. Se o suporte não for compatível, ele não derreterá na mesma proporção que a resina virgem. Essa incompatibilidade causa uma dinâmica de fluxo desigual dentro do barril. Você experimentará delaminação, descamação da superfície ou acabamentos turvos. Um suporte correspondente garante integração perfeita, fusão uniforme e distribuição de cores perfeita.
O processamento de plástico requer imenso calor. Os pigmentos devem suportar essas altas temperaturas de processamento sem quebrar. A degradação térmica leva a mudanças imediatas de cor. Por exemplo, um amarelo brilhante pode ficar marrom turvo se o pigmento não tiver estabilidade térmica. Além disso, devemos avaliar a solidez à luz e a estabilidade UV para a aplicação final. Os produtos para exteriores enfrentam luz solar intensa. Os raios UV degradam as ligações químicas, fazendo com que as cores desbotem rapidamente. Os fornecedores devem formular o masterbatch usando estabilizadores UV robustos para aplicações externas.
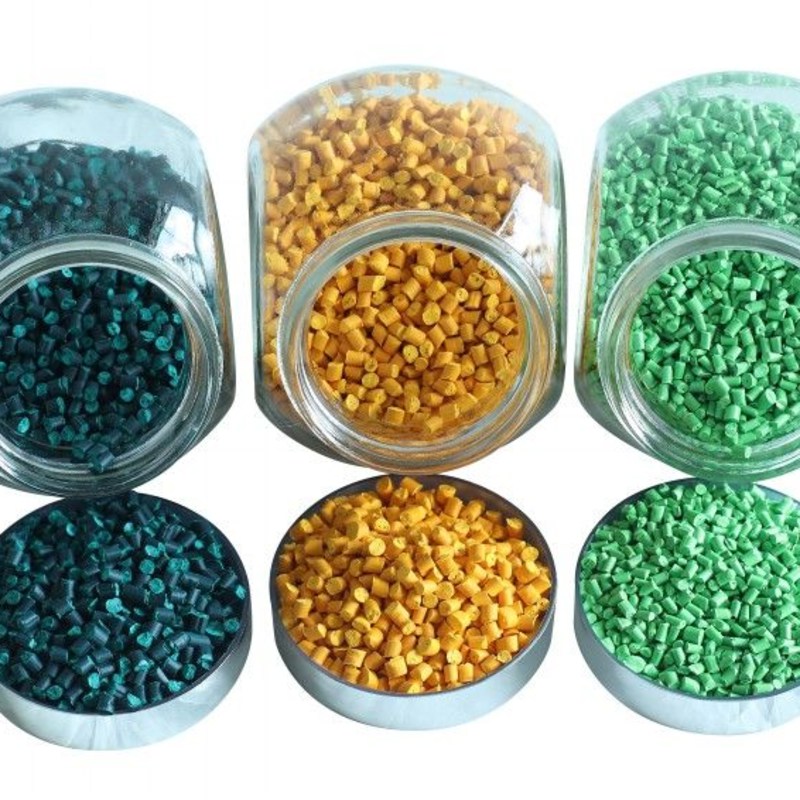
Uma formulação química perfeita resolve apenas metade da equação. O ambiente de processamento introduz variáveis significativas. Diferentes métodos de fabricação aplicam níveis variados de estresse físico ao pigmento.
A moldagem por extrusão e injeção submete os polímeros a condições muito diferentes. A extrusão normalmente fornece uma fusão constante e contínua. A moldagem por injeção introduz forças de cisalhamento rápidas e de alto cisalhamento. Alto cisalhamento gera imenso atrito interno. Esse atrito atua como uma fonte secundária de calor. O calor composto pode facilmente queimar pigmentos sensíveis. Você deve garantir que seu selecionado o masterbatch de cores pode suportar essas taxas de cisalhamento específicas.
O tempo de residência define quanto tempo o polímero permanece dentro do barril aquecido. Tempos de residência longos aumentam o risco de degradação térmica. Se um operador deixar o material no cilindro durante uma mudança de turno, o pigmento poderá queimar. Configurações incorretas da banda de calor agravam esse problema. Os perfis de temperatura devem estar estritamente alinhados com a folha de especificações do masterbatch. Operar fora desses limites garante desvio de cor e fraqueza do material.
O ferramental altera significativamente a cor percebida. Um molde polido e de alto brilho reflete a luz diretamente. Esta reflexão faz com que a peça plástica final pareça mais escura e altamente saturada. Por outro lado, um molde fortemente texturizado dispersa a luz. Exatamente a mesma formulação plástica parecerá mais clara e fosca. As taxas de resfriamento também são importantes. O resfriamento rápido congela as cadeias poliméricas de maneira diferente do resfriamento lento, alterando a aparência da superfície. As correspondências teóricas de cores na tela do computador significam muito pouco aqui. Você deve realizar testes físicos usando seus moldes de produção reais.
Confiar em avaliações visuais sob iluminação padrão de escritório leva a resultados desastrosos. A validação profissional de lotes requer protocolos de testes objetivos e padronizados. Implemente esses métodos empíricos antes de aprovar qualquer lançamento comercial.
Elimine descrições subjetivas de cores. Exija que seus fornecedores se comuniquem usando valores exatos de L*a*b* derivados de espectrofotometria. O espaço de cores CIELAB mapeia luminosidade, tons de vermelho/verde e tons de amarelo/azul. Medimos a diferença entre a cor alvo e a amostra usando Delta E (ΔE). Estabeleça limites de tolerância claros. Aplicações comerciais padrão geralmente toleram ΔE < 1,0. Cosméticos premium ou componentes automotivos exigem tolerâncias rigorosas, muitas vezes exigindo ΔE < 0,5.
A introdução de um corante não deve atrapalhar o seu processo de fabricação. O teste Melt Flow Index (MFI) verifica as características de fluxo do masterbatch. Se o corante alterar drasticamente o MFI da resina virgem, você experimentará fotos curtas, flash ou tempos de ciclo alterados. A verificação da IMF garante que a estabilidade do processamento permaneça intacta.
Você não pode avaliar a dispersão apenas olhando para os pellets. O teste de valor de pressão do filtro (FPV) fornece uma métrica mensurável para a qualidade da dispersão. Durante este teste, o masterbatch fundido passa por um conjunto de telas finas. Aglomerados mal dispersos obstruem a tela. Esse entupimento faz com que a pressão interna aumente rapidamente. Um acúmulo de pressão mais baixo comprova definitivamente uma dispersão superior do pigmento.
Quando for necessário realizar inspeções visuais, controle a iluminação do ambiente. As cores aparecem de forma diferente sob várias fontes de luz. Este fenômeno óptico é denominado metamerismo. Uma parte vermelha pode combinar perfeitamente com as luzes fluorescentes de fábrica, mas parecer laranja sob a luz solar natural. Use gabinetes de avaliação visual equipados com fontes de luz padronizadas. Teste amostras sob D65 (luz do dia) e TL84 (iluminação de loja) para expor e eliminar problemas de metamerismo.
Métricas de teste padronizadas para
| método de teste de validação de lote | Métrica principal/ | finalidade primária padrão |
|---|---|---|
| Espectrofotometria | Valores L*a*b*, tolerância ΔE | Quantifica correspondências e variações precisas de cores. |
| Índice de fluxo de fusão (MFI) | g/10 min (taxa de fluxo) | Garante que o masterbatch não perturbe a dinâmica do fluxo do polímero. |
| Valor de pressão do filtro (FPV) | Bar/g (aumento de pressão) | Valida a dispersão do pigmento e identifica aglomerados ocultos. |
| Gabinete de Avaliação Visual | Fontes de luz D65, TL84, A | Elimina o metamerismo simulando ambientes específicos do mundo real. |
As equipes de compras precisam de um mecanismo de filtragem para identificar fabricantes confiáveis. Os folhetos de marketing muitas vezes exageram as capacidades. Procure realidades operacionais específicas ao auditar um parceiro potencial. Esses sinais de confiança distinguem os líderes do setor de fornecedores não confiáveis.
Os fabricantes honestos sabem que seus produtos têm limites. Fornecedores confiáveis declaram claramente as limitações de suas formulações. Eles fornecem dados explícitos sobre limites máximos de calor, vida útil da resistência UV e sensibilidades da taxa de descida (LDR). Por outro lado, trate as alegações de “compatibilidade universal” como um grande sinal de alerta. Nenhum corante combina perfeitamente com cada base de polímero e ambiente de processamento.
A produção consistente requer controles internos rigorosos. Procure os seguintes padrões de instalação:
Você deve responsabilizar seu fornecedor pelo desempenho histórico. Fornecedores confiáveis emitem Certificados de Análise (CoAs) abrangentes para cada lote. Um CoA adequado detalha métodos de teste, limites de tolerância e resultados empíricos. Além disso, fornecedores confiáveis mantêm bibliotecas físicas de amostras. Eles mantêm os lotes anteriores armazenados por anos. Esta prática permite comparações históricas caso surja subitamente um problema posterior.
Formular uma amostra de laboratório perfeita de 5 quilos é relativamente fácil. Replicar a química exata da cor em uma tiragem comercial de 5 toneladas é extremamente difícil. Avalie os procedimentos de expansão do fornecedor. Certifique-se de que eles utilizem tecnologia de extrusão equivalente tanto no laboratório quanto na área de produção principal. Equipamentos desalinhados geralmente levam a falhas de dimensionamento.
Devemos mudar fundamentalmente a forma como percebemos os corantes na fabricação de plásticos. Avaliar a uniformidade da cor requer tratar o masterbatch como uma solução química projetada, em vez de uma mercadoria barata. Focar estritamente em dados empíricos protege suas margens e a reputação de sua marca. A dispersão do pigmento, a compatibilidade do transportador e a estabilidade térmica determinam o sucesso no chão de fábrica.
Nunca ignore a validação do mundo real. Recomendamos fortemente a realização de testes físicos padronizados usando seu equipamento real. As correspondências teóricas não têm valor se a formulação se degradar dentro do cilindro de moldagem por injeção ou mudar de cor nos moldes texturizados. Confie nos testes FPV e na espectrofotometria para confirmar o desempenho.
Tome medidas hoje para proteger suas linhas de produção. Solicite uma amostra técnica de seus fornecedores selecionados. Exija um Certificado de Análise completo descrevendo limites ΔE precisos. Agende uma consulta completa de processamento para validar a compatibilidade da transportadora com seu maquinário específico. A aquisição orientada por dados elimina suposições e garante uma execução de fabricação perfeita.
R: Os níveis aceitáveis de ΔE dependem inteiramente do contexto do seu setor. Para plásticos comerciais em geral e bens de consumo, um ΔE ≤ 1,0 é padrão e raramente perceptível ao olho humano. No entanto, indústrias premium, como interiores automotivos ou embalagens cosméticas de alta qualidade, impõem tolerâncias mais rigorosas, exigindo um ΔE ≤ 0,5 para garantir uniformidade absoluta.
R: A taxa de descida determina a porcentagem de dosagem do masterbatch na resina virgem. A flutuação dessa porcentagem altera drasticamente a opacidade e o matiz. Adicionar muito pouco causa problemas de transparência, enquanto adicionar muito pode comprometer a resistência mecânica do plástico. O uso de equipamentos de dosagem automatizados e altamente precisos é essencial para manter um LDR consistente.
R: Essa discrepância geralmente decorre do processamento de variáveis. O pigmento pode sofrer degradação térmica devido ao calor excessivo ou ao tempo de permanência prolongado no barril. Além disso, a incompatibilidade da resina transportadora pode impedir a fusão uniforme. O metamerismo é outro culpado comum, onde as cores mudam dependendo da fonte de luz específica usada durante a inspeção.
R: Sim. Os acabamentos do molde alteram drasticamente a cor percebida. Os moldes polidos de alto brilho refletem a luz, fazendo com que as cores pareçam mais escuras e altamente saturadas. Moldes fortemente texturizados dispersam a luz, fazendo com que exatamente a mesma formulação plástica pareça significativamente mais leve. Você deve realizar testes físicos de molde para explicar essas ilusões de ótica.
