
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-01 Origine: Sito


La variazione di colore da lotto a lotto rappresenta un danno nascosto alla redditività della produzione. Spesso porta a tassi di scarto elevati, tempi di inattività degli utensili e spedizioni completamente rifiutate. I team di approvvigionamento e di ingegneria spesso sottovalutano la complessità dietro una pigmentazione uniforme. Raggiungere affidabilità La consistenza del masterbatch del colore richiede una valutazione approfondita. È necessario valutare sia la formulazione chimica che la sua interazione all'interno di ambienti di lavorazione specifici. Le variabili nell’estrusione e nello stampaggio a iniezione influiscono facilmente sulle tonalità finali. Anche le più piccole fluttuazioni possono compromettere un intero ciclo di produzione. Dobbiamo guardare oltre le superficiali affermazioni del marketing. Questo articolo introduce un quadro basato sull'evidenza per la valutazione dei potenziali fornitori. Ti guideremo attraverso parametri empirici di performance. Imparerai come verificare la dispersione dei pigmenti, la stabilità termica e la compatibilità del vettore. I professionisti del procurement possono quindi selezionare partner affidabili sulla base di dati concreti piuttosto che di ipotesi. Questo approccio evita costose rilavorazioni e salvaguarda la reputazione del tuo marchio.
I produttori spesso considerano l’approvvigionamento dei coloranti esclusivamente attraverso la lente del costo per chilogrammo. Questa prospettiva ignora i rischi finanziari sistemici legati alle variazioni da lotto a lotto. Il masterbatch incoerente si comporta in modo imprevedibile nel reparto di produzione. Questa imprevedibilità crea costi aggiuntivi.
I tempi di fermo macchina incidono gravemente sulla redditività dell’impianto. Quando gli operatori notano un cambiamento di colore nel corso di un ciclo di produzione, devono fermare il macchinario. Quindi trascorrono ore a regolare le percentuali di dosaggio, a spurgare il barile e a ricalibrare le temperature. Durante questo periodo di inattività, la fabbrica spreca la costosa resina vergine e consuma energia senza produrre beni vendibili. Considerate nel corso di un anno fiscale, queste spese di scarto e rilavorazione superano di gran lunga qualsiasi risparmio iniziale ottenuto acquistando coloranti scadenti.
I consumatori moderni richiedono la perfezione visiva. I settori di fascia alta applicano standard visivi rigorosi. Gli interni automobilistici, gli imballaggi di cosmetici di alta qualità e l'elettronica di consumo richiedono un'assoluta uniformità del colore. Una leggera deviazione della tonalità spesso comporta il rifiuto della spedizione. I produttori perdono contratti quando le variazioni di ΔE (Delta E) superano i limiti accettabili. I marchi desiderano che i colori distintivi rimangano identici tra diversi lotti di prodotti e scaffali dei negozi.
Dobbiamo cambiare completamente la mentalità degli appalti. I team di ingegneri intelligenti si concentrano sul costo totale della qualità più basso. Danno priorità alla colorazione corretta al primo utilizzo. Il masterbatch prevedibile riduce la necessità di costanti aggiustamenti del dosaggio. Gli operatori caricano semplicemente la tramoggia e fanno funzionare le macchine. Il raggiungimento di questa prevedibilità richiede la selezione di un esperto masterbatch colore studiato per polimeri specifici. Concentrarsi sulla qualità empirica garantisce la stabilità finanziaria a lungo termine.
La valutazione di un fornitore richiede un'analisi tecnica approfondita. Non puoi fare affidamento su un semplice controllo visivo di un pellet di plastica. Masterbatch è un composito chimico altamente ingegnerizzato. Dobbiamo valutare tre dimensioni tecniche fondamentali.
Una scarsa dispersione dei pigmenti provoca gravi difetti di fabbricazione. Gli agglomerati si formano quando le particelle di pigmento non riescono a separarsi correttamente durante il processo di produzione. Questi grumi si manifestano come striature, granelli visibili o marmorizzazione nelle parti in plastica finite. Inoltre, i grandi agglomerati creano punti di concentrazione delle tensioni. Questi punti deboli compromettono l'integrità meccanica dei film plastici sottili e delle parti stampate portanti. I produttori di alto livello utilizzano tecnologie avanzate di miscelazione ad alto taglio per abbattere questi grumi. La dispersione completa garantisce la massima forza colorante e un'uniformità del colore prevedibile.
La resina vettore funge da veicolo di consegna del pigmento. Deve corrispondere perfettamente o essere altamente compatibile con il polimero di base. I polimeri di base comuni includono PE, PP, PET e ABS. Se il supporto non è compatibile, non si scioglierà alla stessa velocità della resina vergine. Questa mancata corrispondenza provoca dinamiche di flusso non uniformi all'interno della canna. Si verificheranno delaminazione, desquamazione superficiale o finiture opache. Un supporto corrispondente garantisce un'integrazione perfetta, una fusione uniforme e una distribuzione del colore impeccabile.
La lavorazione della plastica richiede un calore immenso. I pigmenti devono resistere a queste elevate temperature di lavorazione senza rompersi. La degradazione termica porta a cambiamenti di colore immediati. Ad esempio, un giallo brillante potrebbe diventare un marrone fangoso se il pigmento manca di stabilità termica. Inoltre, dobbiamo valutare la solidità alla luce e la stabilità ai raggi UV per l'applicazione finale. I prodotti per esterni sono esposti a una forte luce solare. I raggi UV degradano i legami chimici, facendo sbiadire rapidamente i colori. I fornitori devono formulare il masterbatch utilizzando robusti stabilizzanti UV per applicazioni esterne.
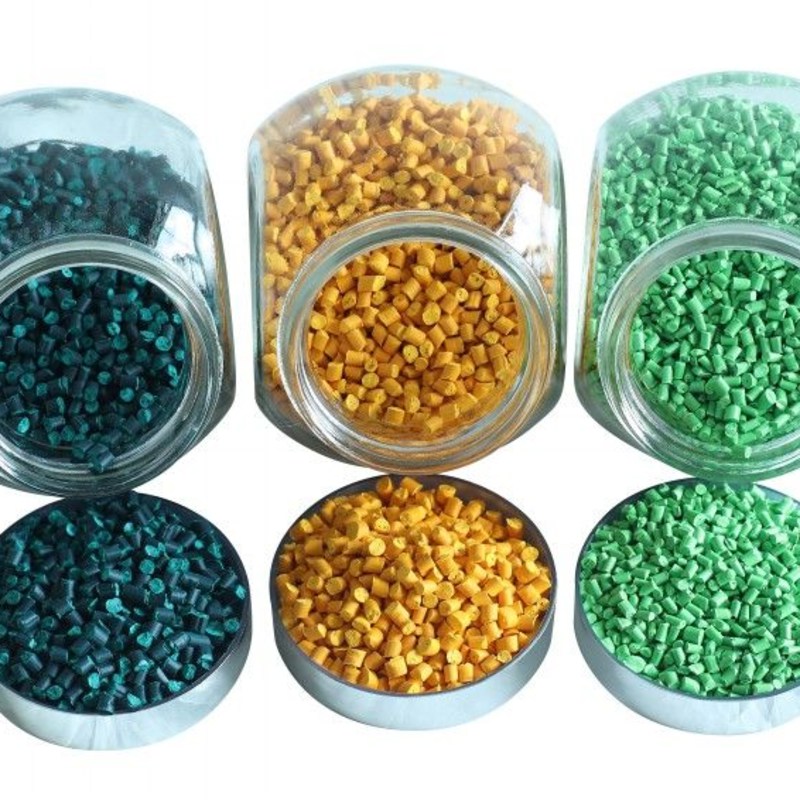
Una formulazione chimica impeccabile risolve solo metà dell’equazione. L'ambiente di trattamento introduce variabili significative. Diversi metodi di produzione applicano diversi livelli di stress fisico al pigmento.
L'estrusione e lo stampaggio a iniezione sottopongono i polimeri a condizioni molto diverse. L'estrusione tipicamente fornisce una fusione costante e continua. Lo stampaggio a iniezione introduce forze rapide ed elevate. Un taglio elevato genera un immenso attrito interno. Questo attrito agisce come una fonte di calore secondaria. Il calore della miscelazione può facilmente bruciare i pigmenti sensibili. Devi assicurarti di essere selezionato il masterbatch colorato può sopportare queste velocità di taglio specifiche.
Il tempo di residenza definisce per quanto tempo il polimero rimane all'interno del cilindro riscaldato. Tempi di residenza lunghi aumentano il rischio di degrado termico. Se un operatore lascia il materiale nel cilindro durante un cambio turno, il pigmento potrebbe bruciarsi. Le impostazioni errate della banda termica aggravano questo problema. I profili di temperatura devono allinearsi rigorosamente con la scheda delle specifiche del masterbatch. Operare al di fuori di questi limiti garantisce la deriva del colore e la debolezza del materiale.
Gli strumenti alterano significativamente il colore percepito. Uno stampo lucido e brillante riflette la luce direttamente. Questa riflessione fa apparire la parte plastica finale più scura e altamente saturata. Al contrario, uno stampo pesantemente strutturato diffonde la luce. La stessa identica formulazione plastica apparirà più leggera e opaca. Anche la velocità di raffreddamento è importante. Il raffreddamento rapido congela le catene polimeriche in modo diverso rispetto al raffreddamento lento, alterando l'aspetto superficiale. Le corrispondenze teoriche dei colori sullo schermo di un computer significano molto poco qui. È necessario condurre prove fisiche utilizzando gli stampi di produzione effettivi.
Affidarsi alle valutazioni visive con l'illuminazione standard degli uffici porta a risultati disastrosi. La convalida professionale dei lotti richiede protocolli di test oggettivi e standardizzati. Implementa questi metodi empirici prima di approvare qualsiasi implementazione commerciale.
Elimina le descrizioni soggettive dei colori. Richiedi ai tuoi fornitori di comunicare utilizzando i valori L*a*b* esatti derivati dalla spettrofotometria. Lo spazio colore CIELAB mappa la luminosità, le tonalità rosso/verde e le tonalità giallo/blu. Misuriamo la differenza tra il colore target e il campione utilizzando Delta E (ΔE). Stabilire limiti di tolleranza chiari. Le applicazioni commerciali standard generalmente tollerano ΔE < 1,0. I cosmetici premium o i componenti automobilistici richiedono tolleranze rigorose, spesso richiedendo ΔE < 0,5.
L'introduzione di un colorante non dovrebbe interrompere il processo di produzione. Il test del Melt Flow Index (MFI) verifica le caratteristiche di flusso del masterbatch. Se il colorante altera l'MFI della resina vergine in modo troppo drastico, si verificheranno scatti brevi, flash o tempi di ciclo alterati. La verifica dell'MFI garantisce che la stabilità dell'elaborazione rimanga intatta.
Non è possibile giudicare la dispersione semplicemente osservando i pellet. Il test del valore di pressione del filtro (FPV) fornisce un parametro misurabile per la qualità della dispersione. Durante questo test, il masterbatch fuso passa attraverso un pacco di vagliatura fine. Agglomerati scarsamente dispersi intasano lo schermo. Questo intasamento provoca un rapido aumento della pressione interna. Un accumulo di pressione inferiore dimostra definitivamente una dispersione dei pigmenti superiore.
Quando è necessario condurre ispezioni visive, controllare l'illuminazione dell'ambiente. I colori appaiono in modo diverso sotto varie fonti di luce. Questo fenomeno ottico è chiamato metamerismo. Una parte rossa potrebbe adattarsi perfettamente alle luci fluorescenti di fabbrica ma apparire arancione alla luce solare naturale. Utilizzare cabine per la valutazione visiva dotate di sorgenti luminose standardizzate. Testare i campioni in condizioni D65 (luce diurna) e TL84 (illuminazione del negozio) per esporre ed eliminare i problemi di metamerismo.
Metriche di test standardizzate per di convalida batch
| il metodo di test | Metrica chiave/ | Scopo primario standard |
|---|---|---|
| Spettrofotometria | Valori L*a*b*, tolleranza ΔE | Quantifica precise corrispondenze e variazioni di colore. |
| Indice di flusso di fusione (MFI) | g/10 min (portata) | Garantisce che il masterbatch non interrompa la dinamica del flusso del polimero. |
| Valore della pressione del filtro (FPV) | Bar/g (aumento di pressione) | Convalida la dispersione dei pigmenti e identifica gli agglomerati nascosti. |
| Gabinetto di valutazione visiva | Sorgenti luminose D65, TL84, A | Elimina il metamerismo simulando specifici ambienti del mondo reale. |
I team di procurement necessitano di un meccanismo di filtraggio per identificare i produttori affidabili. Le brochure di marketing spesso sopravvalutano le capacità. Cercare realtà operative specifiche durante l'audit di un potenziale partner. Questi segnali di fiducia distinguono i leader del settore dai fornitori inaffidabili.
I produttori onesti sanno che i loro prodotti hanno dei limiti. I fornitori affidabili dichiarano chiaramente i limiti delle loro formulazioni. Forniscono dati espliciti relativi ai limiti massimi di calore, alla durata della resistenza ai raggi UV e alla sensibilità del rapporto di riduzione (LDR). Al contrario, considera le affermazioni di 'compatibilità universale' come un importante campanello d'allarme. Nessun singolo colorante si adatta perfettamente a ogni base polimerica e ambiente di lavorazione.
Un risultato coerente richiede severi controlli interni. Cerca i seguenti standard di struttura:
Devi ritenere il tuo fornitore responsabile delle prestazioni storiche. Fornitori affidabili rilasciano certificati di analisi (CoA) completi per ogni singolo lotto. Un certificato di autenticità corretto descrive in dettaglio i metodi di test, i limiti di tolleranza e i risultati empirici. Inoltre, i fornitori fidati conservano librerie fisiche di campioni. Mantengono i lotti passati archiviati per anni. Questa pratica consente confronti storici nel caso in cui si presenti improvvisamente un problema a valle.
Formulare un campione di laboratorio perfetto da 5 chilogrammi è relativamente semplice. Replicare l’esatta chimica del colore su una tiratura commerciale di 5 tonnellate è estremamente difficile. Valutare le procedure di scale-up del fornitore. Assicurarsi che utilizzino una tecnologia di estrusione equivalente sia nel laboratorio che nel reparto di produzione principale. Le apparecchiature disallineate spesso portano a guasti di ridimensionamento.
Dobbiamo cambiare radicalmente il modo in cui percepiamo i coloranti nella produzione di plastica. Per valutare l’uniformità del colore è necessario trattare il masterbatch come una soluzione chimica ingegnerizzata piuttosto che come un prodotto a basso costo. Concentrarsi rigorosamente sui dati empirici protegge i tuoi margini e la reputazione del tuo marchio. La dispersione dei pigmenti, la compatibilità dei vettori e la stabilità termica determinano il successo in fabbrica.
Non ignorare mai la convalida nel mondo reale. Ti consigliamo vivamente di eseguire prove fisiche standardizzate utilizzando la tua attrezzatura reale. Le corrispondenze teoriche non hanno alcun valore se la formulazione si degrada all'interno del cilindro di stampaggio a iniezione o cambia colore negli stampi strutturati. Affidati ai test FPV e alla spettrofotometria per confermare le prestazioni.
Agisci oggi per proteggere le tue linee di produzione. Richiedi un campione tecnico ai fornitori selezionati. Richiedi un certificato di analisi completo che delinei i limiti ΔE precisi. Pianifica una consulenza approfondita sull'elaborazione per verificare la compatibilità del trasportatore con i tuoi macchinari specifici. L'approvvigionamento basato sui dati elimina le congetture e garantisce un'esecuzione impeccabile della produzione.
R: I livelli ΔE accettabili dipendono interamente dal contesto del settore. Per le plastiche commerciali generali e i beni di consumo, un ΔE ≤ 1,0 è standard e raramente visibile all'occhio umano. Tuttavia, i settori premium come gli interni automobilistici o gli imballaggi cosmetici di fascia alta applicano tolleranze più rigorose, richiedendo un ΔE ≤ 0,5 per garantire un'assoluta uniformità.
R: Il rapporto di let-down determina la percentuale di dosaggio del masterbatch nella resina vergine. La fluttuazione di questa percentuale altera drasticamente sia l'opacità che la tonalità. L'aggiunta di una quantità insufficiente causa problemi di trasparenza, mentre l'aggiunta di una quantità eccessiva può compromettere la resistenza meccanica della plastica. L’utilizzo di apparecchiature di dosaggio automatizzate e altamente precise è essenziale per mantenere un LDR costante.
R: Questa discrepanza solitamente deriva dalle variabili di elaborazione. Il pigmento potrebbe subire un degrado termico dovuto al calore eccessivo o al tempo di permanenza prolungato nel cilindro. Inoltre, l'incompatibilità della resina portante può impedire una fusione uniforme. Il metamerismo è un altro colpevole comune, poiché i colori cambiano a seconda della sorgente luminosa specifica utilizzata durante l'ispezione.
R: Sì. Le finiture dello stampo alterano drasticamente il colore percepito. Gli stampi lucidati a specchio riflettono la luce, facendo apparire i colori più scuri e altamente saturi. Gli stampi molto strutturati diffondono la luce, facendo apparire la stessa identica formulazione plastica significativamente più leggera. È necessario condurre prove fisiche sullo stampo per tenere conto di queste illusioni ottiche.
