
Pandangan: 0 Pengarang: Editor Tapak Masa Terbit: 2026-10-01 Asal: tapak


Variasi warna kelompok ke kelompok mewakili longkang tersembunyi pada keuntungan pembuatan. Ia sering membawa kepada kadar sekerap yang tinggi, masa henti alatan dan penghantaran ditolak mentah-mentah. Pasukan perolehan dan kejuruteraan sering memandang rendah kerumitan di sebalik pigmentasi seragam. Mencapai yang boleh dipercayai konsistensi masterbatch warna memerlukan penilaian yang mendalam. Anda mesti menilai kedua-dua rumusan kimia dan interaksinya dalam persekitaran pemprosesan tertentu. Pembolehubah dalam penyemperitan dan pengacuan suntikan mudah memberi kesan kepada warna akhir. Malah turun naik kecil boleh menjejaskan keseluruhan pengeluaran. Kita perlu melihat di sebalik tuntutan pemasaran yang cetek. Artikel ini memperkenalkan rangka kerja berasaskan bukti untuk menilai bakal pembekal. Kami akan membimbing anda melalui metrik prestasi empirikal. Anda akan belajar cara mengesahkan penyebaran pigmen, kestabilan haba dan keserasian pembawa. Profesional perolehan kemudiannya boleh menyenarai pendek rakan kongsi yang boleh dipercayai berdasarkan data keras dan bukannya andaian. Pendekatan ini menghalang kerja semula yang mahal dan melindungi reputasi jenama anda.
Pengilang sering melihat perolehan pewarna semata-mata melalui kanta kos setiap kilogram. Perspektif ini mengabaikan risiko kewangan sistemik yang dikaitkan dengan variasi kelompok ke kelompok. Masterbatch yang tidak konsisten berkelakuan tidak dapat diramalkan di tingkat pengeluaran. Ketidakpastian ini mewujudkan kos pengkompaunan.
Masa henti mesin memberi kesan teruk kepada keuntungan loji. Apabila pengendali melihat peralihan warna pada pertengahan proses pengeluaran, mereka mesti menghentikan jentera. Mereka kemudian menghabiskan berjam-jam melaraskan peratusan dos, membersihkan tong dan menentukur semula suhu. Semasa masa henti ini, kilang membazir damar dara yang mahal dan menggunakan tenaga tanpa menghasilkan barangan yang boleh dijual. Dikompaun dalam satu tahun fiskal, perbelanjaan sekerap dan kerja semula ini jauh melebihi sebarang penjimatan awal yang diperoleh dengan membeli pewarna substandard.
Pengguna moden menuntut kesempurnaan visual. Sektor mewah menguatkuasakan standard visual yang ketat. Bahagian dalaman automotif, pembungkusan kosmetik premium dan elektronik pengguna menuntut keseragaman warna mutlak. Penyimpangan warna yang sedikit sering mengakibatkan penghantaran ditolak. Pengilang kehilangan kontrak apabila variasi ΔE (Delta E) melebihi had yang boleh diterima. Jenama mahukan warna tandatangan mereka kekal sama merentas kumpulan produk dan rak kedai yang berbeza.
Kita mesti mengubah minda perolehan sepenuhnya. Pasukan kejuruteraan pintar memberi tumpuan kepada jumlah kos kualiti terendah. Mereka mengutamakan pewarnaan kali pertama yang betul. Masterbatch yang boleh diramal mengurangkan keperluan untuk pelarasan dos yang berterusan. Operator hanya memuatkan corong dan menjalankan mesin. Untuk mencapai kebolehramalan ini memerlukan pemilihan kejuruteraan masterbatch warna direka untuk polimer tertentu. Memberi tumpuan kepada kualiti empirikal menjamin kestabilan kewangan jangka panjang.
Menilai pembekal memerlukan analisis teknikal yang menyeluruh. Anda tidak boleh bergantung pada pemeriksaan visual mudah pelet plastik. Masterbatch ialah komposit kimia yang sangat kejuruteraan. Kita mesti menilai tiga dimensi teknikal asas.
Penyerakan pigmen yang lemah menyebabkan kecacatan pembuatan yang teruk. Aglomerat terbentuk apabila zarah pigmen gagal diasingkan dengan betul semasa proses pembuatan. Gumpalan ini nyata sebagai belang, bintik kelihatan atau guli pada bahagian plastik siap. Tambahan pula, aglomerat besar mencipta titik kepekatan tekanan. Titik lemah ini menjejaskan integriti mekanikal filem plastik nipis dan bahagian acuan galas beban. Pengeluar peringkat teratas menggunakan teknologi pencampuran ricih tinggi termaju untuk memecahkan rumpun ini. Penyerakan menyeluruh memastikan kekuatan pewarnaan maksimum dan keseragaman warna yang boleh diramal.
Resin pembawa berfungsi sebagai kenderaan penghantaran untuk pigmen. Ia mesti sepadan dengan sempurna atau sangat serasi dengan polimer asas anda. Polimer asas biasa termasuk PE, PP, PET dan ABS. Jika pembawa tidak mempunyai keserasian, ia tidak akan cair pada kadar yang sama dengan resin dara. Ketidakpadanan ini menyebabkan dinamik aliran tidak sekata di dalam tong. Anda akan mengalami delaminasi, pengelupasan permukaan atau kemasan keruh. Pembawa yang sepadan memastikan penyepaduan yang lancar, pencairan seragam dan pengedaran warna yang sempurna.
Pemprosesan plastik memerlukan haba yang besar. Pigmen mesti menahan suhu pemprosesan yang tinggi ini tanpa rosak. Degradasi terma membawa kepada peralihan warna serta-merta. Sebagai contoh, kuning terang mungkin bertukar menjadi coklat berlumpur jika pigmen tidak mempunyai kestabilan haba. Selain itu, kita mesti menilai kekukuhan cahaya dan kestabilan UV untuk aplikasi penggunaan akhir. Produk luar menghadapi cahaya matahari yang teruk. Sinaran UV merendahkan ikatan kimia, menyebabkan warna pudar dengan cepat. Pembekal mesti merumuskan masterbatch menggunakan penstabil UV yang teguh untuk aplikasi luar.
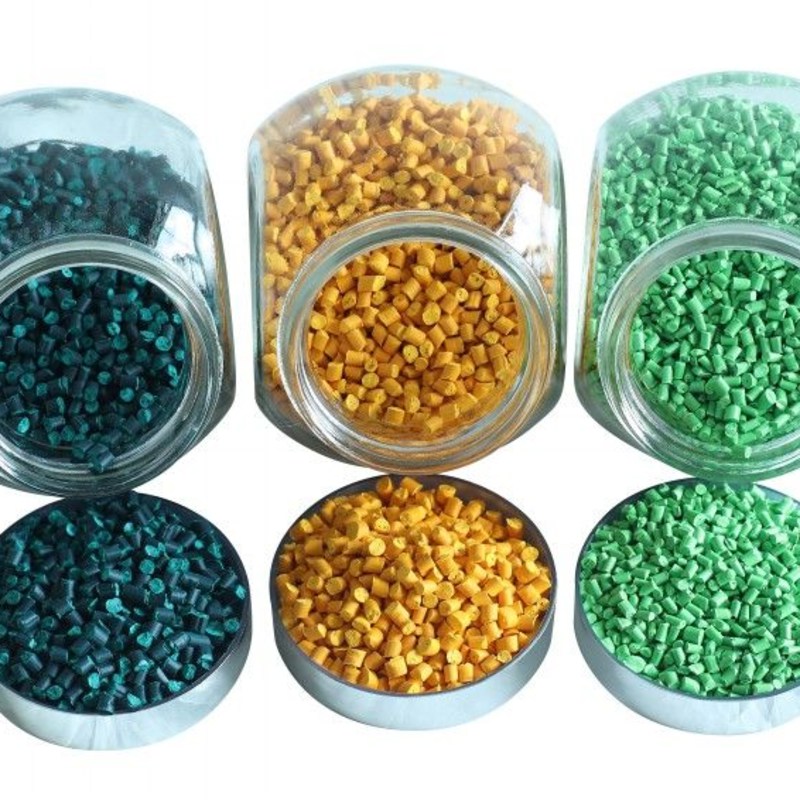
Formulasi kimia yang sempurna hanya menyelesaikan separuh persamaan. Persekitaran pemprosesan memperkenalkan pembolehubah yang ketara. Kaedah pembuatan yang berbeza menggunakan tahap tekanan fizikal yang berbeza-beza kepada pigmen.
Polimer subjek penyemperitan dan pengacuan suntikan kepada keadaan yang jauh berbeza. Penyemperitan biasanya memberikan leburan yang mantap dan berterusan. Pengacuan suntikan memperkenalkan daya ricih yang cepat dan tinggi. Ricih yang tinggi menghasilkan geseran dalaman yang besar. Geseran ini bertindak sebagai sumber haba sekunder. Haba sebatian boleh membakar pigmen sensitif dengan mudah. Anda mesti memastikan pilihan anda masterbatch warna boleh menahan kadar ricih khusus ini.
Masa tinggal menentukan berapa lama polimer kekal di dalam tong yang dipanaskan. Masa kediaman yang lama meningkatkan risiko degradasi haba. Jika operator meninggalkan bahan di dalam tong semasa pertukaran syif, pigmen mungkin hangus. Tetapan jalur haba yang salah memburukkan lagi isu ini. Profil suhu mesti diselaraskan dengan ketat dengan helaian spesifikasi masterbatch. Beroperasi di luar sempadan ini menjamin hanyut warna dan kelemahan bahan.
Perkakas mengubah warna yang dilihat dengan ketara. Acuan berkilat tinggi yang digilap memantulkan cahaya secara langsung. Pantulan ini menjadikan bahagian plastik terakhir kelihatan lebih gelap dan sangat tepu. Sebaliknya, acuan bertekstur berat menyerakkan cahaya. Formulasi plastik yang sama akan kelihatan lebih ringan dan matte. Kadar penyejukan juga penting. Penyejukan pantas membekukan rantai polimer secara berbeza daripada penyejukan perlahan, mengubah rupa permukaan. Padanan warna teori pada skrin komputer bermakna sangat sedikit di sini. Anda mesti menjalankan ujian fizikal menggunakan acuan pengeluaran sebenar anda.
Mempercayai penilaian visual di bawah pencahayaan pejabat standard membawa kepada hasil yang buruk. Pengesahan kelompok profesional memerlukan protokol ujian yang objektif dan standard. Laksanakan kaedah empirikal ini sebelum meluluskan sebarang pelancaran komersial.
Hapuskan penerangan warna subjektif. Memerlukan pembekal anda untuk berkomunikasi menggunakan nilai L*a*b* tepat yang diperoleh daripada spektrofotometri. Ruang warna CIELAB memetakan kecerahan, rona merah/hijau dan rona kuning/biru. Kami mengukur perbezaan antara warna sasaran dan sampel menggunakan Delta E (ΔE). Tetapkan had toleransi yang jelas. Aplikasi komersial standard biasanya bertolak ansur dengan ΔE < 1.0. Kosmetik premium atau komponen automotif menuntut toleransi yang ketat, selalunya memerlukan ΔE < 0.5.
Memperkenalkan pewarna tidak seharusnya mengganggu proses pembuatan anda. Ujian Melt Flow Index (MFI) mengesahkan ciri aliran masterbatch. Jika pewarna mengubah MFI resin dara terlalu drastik, anda akan mengalami tangkapan pendek, kilat atau masa kitaran yang diubah. Pengesahan MFI memastikan kestabilan pemprosesan kekal utuh.
Anda tidak boleh menilai penyebaran hanya dengan melihat pelet. Ujian Nilai Tekanan Penapis (FPV) menyediakan metrik yang boleh diukur untuk kualiti penyebaran. Semasa ujian ini, masterbatch cair melepasi pek skrin halus. Gumpalan yang tersebar dengan buruk menyumbat skrin. Tersumbat ini menyebabkan tekanan dalaman membina dengan cepat. Peningkatan tekanan yang lebih rendah secara muktamad membuktikan penyebaran pigmen yang unggul.
Apabila anda mesti menjalankan pemeriksaan visual, kawal persekitaran pencahayaan. Warna kelihatan berbeza di bawah pelbagai sumber cahaya. Fenomena optik ini dipanggil metamerisme. Bahagian merah mungkin sepadan dengan sempurna di bawah lampu pendarfluor kilang tetapi kelihatan oren dalam cahaya matahari semula jadi. Gunakan kabinet penilaian visual yang dilengkapi dengan sumber cahaya piawai. Uji sampel di bawah D65 (siang hari) dan TL84 (cahaya stor) untuk mendedahkan dan menghapuskan isu metamerisme.
Metrik Ujian Piawaian untuk
| Kaedah Ujian Pengesahan Kelompok | Metrik Utama / | Tujuan Utama Standard |
|---|---|---|
| Spektrofotometri | Nilai L*a*b*, toleransi ΔE | Mengira padanan warna dan variasi yang tepat. |
| Indeks Aliran Lebur (MFI) | g/10 min (kadar aliran) | Memastikan masterbatch tidak akan mengganggu dinamik aliran polimer. |
| Nilai Tekanan Penapis (FPV) | Bar/g (kenaikan tekanan) | Mengesahkan penyebaran pigmen dan mengenal pasti aglomerat tersembunyi. |
| Kabinet Penilaian Visual | D65, TL84, Sumber cahaya | Menghapuskan metamerisme dengan mensimulasikan persekitaran dunia sebenar yang khusus. |
Pasukan perolehan memerlukan mekanisme penapisan untuk mengenal pasti pengeluar yang boleh dipercayai. Risalah pemasaran sering melebih-lebihkan keupayaan. Cari realiti operasi khusus semasa mengaudit bakal rakan kongsi. Isyarat amanah ini membezakan pemimpin industri daripada vendor yang tidak boleh dipercayai.
Pengeluar yang jujur tahu produk mereka mempunyai sempadan. Pembekal yang boleh dipercayai menyatakan dengan jelas batasan formulasi mereka. Mereka menyediakan data eksplisit mengenai had haba maksimum, jangka hayat rintangan UV dan sensitiviti nisbah let-down (LDR). Sebaliknya, anggap dakwaan 'keserasian sejagat' sebagai bendera merah utama. Tiada pewarna tunggal yang sesuai dengan setiap asas polimer dan persekitaran pemprosesan.
Output yang konsisten memerlukan kawalan dalaman yang ketat. Cari piawaian kemudahan berikut:
Anda mesti memastikan pembekal anda bertanggungjawab untuk prestasi sejarah. Vendor yang boleh dipercayai mengeluarkan Sijil Analisis (CoA) yang komprehensif untuk setiap kumpulan tunggal. CoA yang betul memperincikan kaedah ujian, had toleransi dan keputusan empirikal. Tambahan pula, pembekal yang dipercayai mengekalkan perpustakaan sampel fizikal. Mereka menyimpan kumpulan yang lalu selama bertahun-tahun. Amalan ini membolehkan perbandingan sejarah jika isu hiliran tiba-tiba timbul.
Merumus sampel makmal 5 kilogram yang sempurna adalah agak mudah. Meniru kimia warna yang tepat itu merentasi larian komersial 5 tan adalah amat sukar. Menilai prosedur peningkatan skala pembekal. Pastikan mereka menggunakan teknologi penyemperitan yang setara di makmal dan tingkat pengeluaran utama mereka. Peralatan yang tidak sejajar selalunya membawa kepada kegagalan penskalaan.
Kita mesti secara asasnya mengubah cara kita melihat pewarna dalam pembuatan plastik. Menilai keseragaman warna memerlukan menganggap masterbatch sebagai penyelesaian kimia kejuruteraan dan bukannya komoditi murah. Memberi tumpuan sepenuhnya pada data empirikal melindungi margin anda dan reputasi jenama anda. Penyerakan pigmen, keserasian pembawa dan kestabilan haba menentukan kejayaan di lantai kilang.
Jangan sekali-kali memintas pengesahan dunia sebenar. Kami amat mengesyorkan menjalankan ujian fizikal piawai menggunakan peralatan sebenar anda. Padanan teori tidak mempunyai nilai jika formulasi merosot di dalam tong acuan suntikan anda atau menukar warna dalam acuan bertekstur anda. Bergantung pada ujian FPV dan spektrofotometri untuk mengesahkan prestasi.
Ambil tindakan hari ini untuk menjamin barisan pengeluaran anda. Minta sampel teknikal daripada pembekal tersenarai pendek anda. Tuntut Sijil Analisis penuh yang menggariskan had ΔE yang tepat. Jadualkan perundingan pemprosesan yang teliti untuk mengesahkan keserasian pembawa dengan jentera khusus anda. Perolehan berasaskan data menghapuskan tekaan dan memastikan pelaksanaan pembuatan yang sempurna.
J: Tahap ΔE yang boleh diterima bergantung sepenuhnya pada konteks industri anda. Untuk plastik komersial umum dan barangan pengguna, ΔE ≤ 1.0 adalah standard dan jarang kelihatan pada mata manusia. Walau bagaimanapun, industri premium seperti dalaman automotif atau pembungkusan kosmetik mewah menguatkuasakan toleransi yang lebih ketat, memerlukan ΔE ≤ 0.5 untuk memastikan keseragaman mutlak.
J: Nisbah Let-Down menentukan peratusan dos masterbatch ke dalam resin dara. Peratusan turun naik ini secara mendadak mengubah kedua-dua kelegapan dan warna. Menambah terlalu sedikit menyebabkan masalah ketelusan, manakala menambah terlalu banyak boleh menjejaskan kekuatan mekanikal plastik. Menggunakan peralatan dos automatik yang sangat tepat adalah penting untuk mengekalkan LDR yang konsisten.
J: Percanggahan ini biasanya berpunca daripada pembolehubah pemprosesan. Pigmen mungkin mengalami degradasi haba daripada haba yang berlebihan atau masa tinggal yang berpanjangan di dalam tong. Selain itu, ketidakserasian resin pembawa boleh menghalang pencairan seragam. Metamerisme adalah satu lagi punca biasa, di mana warna berubah bergantung pada sumber cahaya tertentu yang digunakan semasa pemeriksaan.
A: Ya. Kemasan acuan mengubah warna yang dilihat secara drastik. Acuan berkilat tinggi memantulkan cahaya, menjadikan warna kelihatan lebih gelap dan sangat tepu. Acuan bertekstur berat menyerakkan cahaya, menjadikan formulasi plastik yang sama kelihatan lebih ringan dengan ketara. Anda mesti menjalankan ujian acuan fizikal untuk mengambil kira ilusi optik ini.
