
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-26 Origine : Site


Le maintien de propriétés rhéologiques strictes est essentiel pour l’efficacité de l’extrusion et du moulage par injection. Pourtant, les spécifications précises des polymères sont souvent compromises entre les installations du fabricant et l'atelier de production. Les transformateurs négligent souvent la phase de transport, qui est une fenêtre très vulnérable. L'exposition environnementale pendant le transport et le stockage peut entraîner une grave dégradation de la résine de support et une absorption d'humidité. Ces facteurs cachés modifient directement le indice de fluidité à chaud (MFI) du mélange maître avant même le début du traitement. S'appuyer sur des sacs tissés standards introduit une variabilité inacceptable des processus dans vos lignes de fabrication.
La protection de l’intégrité des IMF nécessite des solutions d’emballage techniques. Ces mesures de protection comprennent des doublures pare-humidité et des techniques avancées de scellage sous vide. Ils doivent également être soutenus par des protocoles d’assurance qualité vérifiables des fournisseurs. Vous découvrirez exactement comment l’humidité et la chaleur dégradent les polymères lors du transport international. Nous explorerons également les meilleurs matériaux d’emballage pour garantir la cohérence des performances depuis l’usine jusqu’à vos trémies.
Comprendre la science de la dégradation met en évidence exactement pourquoi les méthodes d’expédition standard échouent. Le Masterbatch n’est pas entièrement inerte. Les résines porteuses et les additifs actifs restent très sensibles aux variables environnementales. Cette vulnérabilité chimique explique pourquoi les voies logistiques non testées provoquent de graves problèmes de fabrication. Les polymères de polyamide (PA) et de polyéthylène téréphtalate (PET) attirent naturellement les molécules d'eau de l'air ambiant. Lorsqu’ils ne sont pas protégés, ces matériaux subissent des changements structurels rapides.
Les résines porteuses hygroscopiques absorbent rapidement l’humidité atmosphérique. Les exemples courants incluent le PET, le PA ou les polyoléfines fortement chargées. Cette humidité cachée provoque une scission destructrice de la chaîne pendant la phase de fusion. Les chaînes de polymères se brisent littéralement sous l’effet d’une chaleur de traitement extrême. Cette réaction chimique augmente artificiellement le MFI. La matière fondue devient totalement trop fluide. Les transformateurs perdent le contrôle du bain de fusion, provoquant une grave instabilité dimensionnelle des pièces moulées finales.
Les conteneurs maritimes subissent des fluctuations de température extrêmes pendant le transport. Les conteneurs de fret maritime atteignent souvent des températures internes supérieures à 60°C sous la lumière directe du soleil. Une exposition prolongée à une chaleur élevée initie une réticulation prématurée au sein de la matrice polymère. Cela peut également provoquer de graves dégradations du polymère. Ces réactions chimiques spécifiques altèrent de façon permanente l'original Spécifications de l'indice de fluidité du mélange maître . Une fois que des dommages causés par la chaleur se produisent pendant le transport, le matériau ne peut pas être restauré. La dégradation est irréversible.
Ces changements rhéologiques ont des conséquences opérationnelles majeures dans les usines. Vous remarquerez des poids de tir très incohérents lors du moulage par injection. Des défauts de surface tels que des lacets, des cloques ou des évasements apparaissent souvent sur les pièces extrudées. En fin de compte, les composants finaux souffrent d’une résistance mécanique compromise. Les pièces peuvent réussir une inspection visuelle de base, mais échouer ultérieurement aux tests structurels cruciaux. La prévention de ces défauts nécessite d'isoler complètement les pellets de l'environnement.
Les transformateurs ont besoin de barrières physiques correctement conçues. Nous devons isoler complètement les pastilles de polymère des conditions ambiantes. Examinons les barrières physiques spécifiques nécessaires pour verrouiller le débit fabriqué. Chaque technologie offre différents niveaux de défense contre l’humidité et l’oxygène.
Comparaison de l'efficacité de l'emballage
| Stratégie matérielle | Résistance à la vapeur d'eau | Blocage des gaz | Cas d'utilisation idéal |
|---|---|---|---|
| Polypropylène tissé standard (WPP) | Très faible | Pauvre | Résines à court transit et non sensibles |
| Sacs co-extrudés PE / PET | Modéré | Moyenne | Polyoléfines standards, expédition régionale |
| Doublures en papier d'aluminium multicouche | Maximum | Excellent | Plastiques techniques, polymères hygroscopiques |
| Scellé sous vide + barrière en aluminium | Absolu | Absolu | Entreposage mondial à long terme, additifs spécialisés |
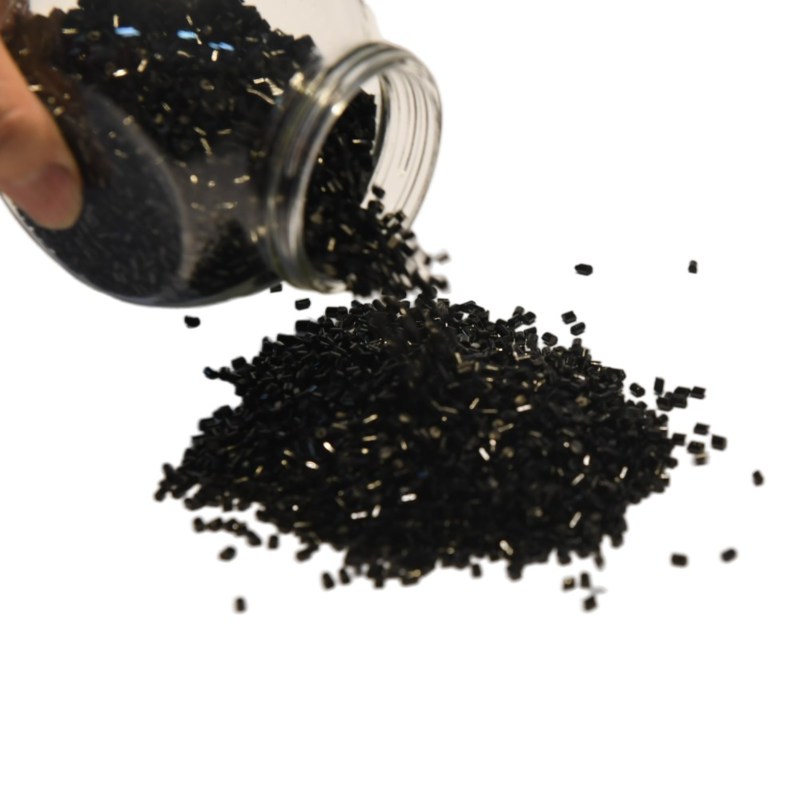
Les nuances de formulation nécessitent un examen technique minutieux. Le noir de carbone agit comme un déshydratant très efficace. Les formulations à haute concentration restent particulièrement vulnérables à l’humidité ambiante si elles sont mal emballées. Les particules de pigment à grande surface attirent sans relâche l’humidité de l’atmosphère environnante.
Les transformateurs exigent une précision extrême pour les pièces profondément pigmentées. Lors de la stabilisation du Indice de fluidité du mélange maître, mélange maître noir de grande qualité avec une charge élevée en pigments (par exemple 40 à 50 %) nécessite une protection absolue de l'environnement. La pénétration d’humidité réduit considérablement l’efficacité de la dispersion. La vapeur d'eau piégée se transforme en vapeur en expansion à l'intérieur du baril d'extrusion. Cette expansion intense de la vapeur modifie fortement le débit de matière fondue. Cela crée également des vides microscopiques à l’intérieur de la matrice polymère, fragilisant le produit final.
Vous devez évaluer soigneusement vos enceintes de protection. Prime le mélange maître noir devrait idéalement résider dans des sacs à valve étanches à l’humidité et scellés sous vide. Les sacs standard en polypropylène tissé (WPP) dépourvus de doublure intérieure invitent à une contamination immédiate. Ils permettent à l’humidité microscopique de s’infiltrer pendant le transit global. Les pellets exposés boivent continuellement de l'humidité jusqu'à ce qu'ils atteignent l'étape de transformation. Les sacs à valve doublés d'aluminium empêchent complètement cela en scellant l'air ambiant.
Les équipes d’approvisionnement et d’ingénierie doivent auditer rigoureusement les fournisseurs potentiels. Vous avez besoin de données vérifiables confirmant les performances de l’emballage. Les conjectures mènent directement à des échecs de fabrication. L’évaluation des emballages des fournisseurs nécessite de vérifier les méthodes de tests et les fiches techniques des matériaux.
Suivez ces étapes d’évaluation pour auditer efficacement votre chaîne d’approvisionnement :
Le passage de sacs tissés de base à des sacs multicouches doublés d'aluminium ajoute un coût fractionnaire par kilogramme. Vous pourriez hésiter face à cette dépense initiale d’emballage. Les services achats ciblent souvent les emballages logistiques pour faire des coupes budgétaires. Cependant, les boîtiers bon marché introduisent d’énormes vulnérabilités systémiques.
Comparez ce coût initial nominal aux conséquences financières graves ultérieures. Les temps d’arrêt des machines détruisent rapidement les marges bénéficiaires. L’augmentation des taux de rebut gaspille de précieuses résines de base. L’échec des audits qualité ruine la confiance établie des clients. Les fluctuations du MFI provoquent des prises de vue courtes, un flash excessif et une grave instabilité dimensionnelle. L'élimination de ces variables imprévisibles offre un excellent retour sur investissement opérationnel. Un emballage de qualité supérieure constitue une police d’assurance peu coûteuse pour votre calendrier de production.
L’emballage du fournisseur ne répond qu’à la moitié de l’équation. Les exploitants des installations jouent un rôle crucial dans le maintien de l’intégrité des matériaux. Vous devez refermer hermétiquement les sacs immédiatement après ouverture. Ne laissez pas les sacs ouverts exposés à l’humidité ambiante de l’usine. Vous pouvez également utiliser immédiatement des séchoirs à trémie spécialisés. Laisser des sacs ouverts dans l’usine annule tous les efforts de protection du fournisseur. Ces étapes internes simples maintiennent le débit préservé dans l’atelier.
Les propriétés techniques d’une formulation restent aussi fiables que l’emballage qui les protège. Pour défendre la stabilité du processus, il faut bloquer complètement l’humidité, l’oxygène et le stress thermique avant le traitement. Les boîtiers améliorés empêchent les pics de viscosité imprévisibles.
Donnez la priorité aux fournisseurs qui traitent l’emballage comme une extension de leur contrôle qualité. Évitez que les fournisseurs traitent les boîtiers physiques après coup. Leur négligence deviendra votre problème de production. Exigez toujours des données matérielles transparentes.
Pour améliorer vos rendements, demandez des fiches techniques d'emballage détaillées ainsi que des fiches techniques (TDS). Ensuite, effectuez des essais à petite échelle. Évaluez rigoureusement la stabilité de l’IMF après le transit avant de vous engager dans de gros volumes d’approvisionnement. La protection de vos polymères garantit des cycles de production sans faille.
R : Oui. Un emballage inadéquat permet la pénétration de l'humidité et l'oxydation. Lorsque le mélange maître chargé d’humidité est chauffé dans le fût, il provoque une hydrolyse. Cette rupture de la chaîne polymère augmente de manière drastique et imprévisible le MFI.
R : Les sacs coextrudés multicouches dotés d’une barrière en aluminium intégrée offrent le plus haut niveau de protection contre la transmission de l’humidité et de l’oxygène. Cette barrière technique maintient de manière fiable les tolérances strictes des spécifications pendant le transport mondial.
R : Demandez le taux de transmission de la vapeur d'eau (MVTR) de leurs matériaux d'emballage. De plus, pesez les sacs entrants pour vérifier le gain de poids en humidité. Vous devez également effectuer des tests de vérification internes de l’IMF par rapport au certificat d’analyse fourni.
R : Le noir de carbone est très absorbant. Un mélange maître noir de grande qualité avec une charge élevée en carbone éliminera rapidement l'humidité de l'air s'il est stocké dans un emballage sans barrière. Cette accumulation d'humidité entraîne un laçage, une mauvaise dispersion et une viscosité à l'état fondu sévèrement altérée pendant le traitement.
