
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-26 Origen: Sitio


Mantener propiedades reológicas estrictas es fundamental para la eficiencia del moldeo por extrusión y inyección. Sin embargo, las especificaciones precisas de los polímeros frecuentemente se ven comprometidas entre las instalaciones del fabricante y el piso de producción. Los procesadores suelen pasar por alto la fase de transporte como una ventana altamente vulnerable. La exposición ambiental durante el tránsito y el almacenamiento puede causar una degradación severa de la resina portadora y absorción de humedad. Estos factores ocultos alteran directamente la índice de flujo de fusión (MFI) del masterbatch incluso antes de que comience el procesamiento. Depender de sacos tejidos estándar introduce una variabilidad de proceso inaceptable en sus líneas de fabricación.
Proteger la integridad de las IMF requiere soluciones de embalaje diseñadas. Estas medidas de protección incluyen revestimientos de barrera contra la humedad y técnicas avanzadas de sellado al vacío. También deben estar respaldados por protocolos verificables de garantía de calidad de los proveedores. Descubrirá exactamente cómo la humedad y el calor degradan los polímeros durante el envío global. También exploraremos los mejores materiales de embalaje para garantizar la uniformidad del rendimiento desde la fábrica directamente hasta sus tolvas.
Comprender la ciencia de la degradación resalta exactamente por qué fallan los métodos de envío estándar. Masterbatch no es del todo inerte. Las resinas portadoras y los aditivos activos siguen siendo muy sensibles a las variables ambientales. Esta vulnerabilidad química explica por qué las vías logísticas no probadas causan graves dolores de cabeza en la fabricación. Los polímeros de poliamida (PA) y tereftalato de polietileno (PET) atraen naturalmente las moléculas de agua del aire circundante. Cuando se dejan desprotegidos, estos materiales sufren rápidos cambios estructurales.
Las resinas portadoras higroscópicas absorben rápidamente la humedad atmosférica. Los ejemplos comunes incluyen PET, PA o poliolefinas muy cargadas. Esta humedad oculta provoca una escisión destructiva de la cadena durante la fase de fusión. Las cadenas de polímeros literalmente se rompen bajo el calor extremo del procesamiento. Esta reacción química aumenta artificialmente la IMF. El material fundido se vuelve demasiado fluido. Los procesadores pierden el control sobre el baño de fusión, lo que provoca una grave inestabilidad dimensional en las piezas moldeadas finales.
Los contenedores marítimos experimentan fluctuaciones extremas de temperatura durante el transporte. Los contenedores de transporte marítimo suelen alcanzar temperaturas internas superiores a los 60°C bajo la luz solar directa. La exposición prolongada a altas temperaturas inicia una reticulación prematura dentro de la matriz polimérica. También puede provocar una degradación grave del polímero. Estas reacciones químicas específicas alteran permanentemente el original. Especificaciones del índice de flujo de fusión del masterbatch . Una vez que se produce daño por calor durante el transporte, el material no se puede restaurar. La degradación es irreversible.
Estos cambios reológicos crean importantes consecuencias operativas en la fábrica. Notará pesos de inyección muy inconsistentes durante el moldeo por inyección. Los defectos superficiales como cordones, ampollas o separaciones suelen aparecer en las piezas extruidas. En última instancia, los componentes finales sufren una resistencia mecánica comprometida. Las piezas pueden pasar una inspección visual básica pero no pasar pruebas estructurales cruciales más adelante. Para prevenir estos defectos es necesario aislar completamente los pellets del medio ambiente.
Los procesadores necesitan barreras físicas diseñadas adecuadamente. Debemos aislar completamente los pellets de polímero de las condiciones ambientales. Examinemos las barreras físicas específicas necesarias para fijar el caudal fabricado. Cada tecnología ofrece diferentes niveles de defensa contra la humedad y el oxígeno.
Comparación de eficacia de embalaje
| Estrategia de materiales | Resistencia al vapor de agua | Bloqueo de gas | Caso de uso ideal |
|---|---|---|---|
| Polipropileno tejido estándar (WPP) | Muy bajo | Pobre | Resinas no sensibles de tránsito corto |
| Sacos Coextruidos de PE/PET | Moderado | Promedio | Poliolefinas estándar, envío regional |
| Revestimientos de papel de aluminio multicapa | Máximo | Excelente | Plásticos de ingeniería, polímeros higroscópicos. |
| Sellado al vacío + barrera de aluminio. | Absoluto | Absoluto | Almacenamiento global a largo plazo, aditivos especiales |
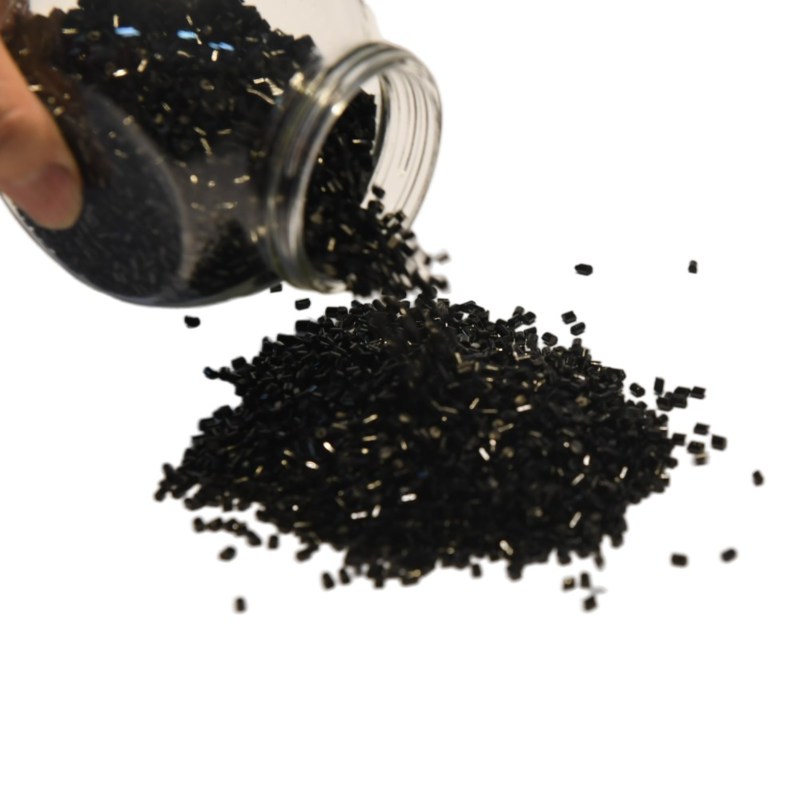
Los matices de la formulación requieren una cuidadosa revisión de ingeniería. El negro de humo actúa como un desecante muy eficaz. Las formulaciones de alta concentración siguen siendo particularmente vulnerables a la humedad ambiental si se empaquetan incorrectamente. Las partículas de pigmento de gran superficie atraen implacablemente la humedad de la atmósfera circundante.
Los procesadores exigen una precisión extrema para piezas profundamente pigmentadas. Al estabilizar el Índice de flujo de fusión del masterbatch, el masterbatch negro de gran calidad con alta carga de pigmento (por ejemplo, 40-50%) necesita una protección ambiental absoluta. La entrada de humedad reduce drásticamente la eficiencia de la dispersión. El vapor de agua atrapado se convierte en vapor en expansión dentro del cilindro de extrusión. Esta intensa expansión del vapor altera en gran medida el caudal de fusión. También crea huecos microscópicos dentro de la matriz polimérica, debilitando el producto final.
Debe evaluar cuidadosamente sus recintos protectores. De primera calidad Lo ideal es que el masterbatch negro se encuentre en bolsas con válvula selladas al vacío y a prueba de humedad. Las bolsas estándar de polipropileno tejido (WPP) que carecen de revestimiento interior provocan una contaminación inmediata. Permiten que la humedad microscópica se filtre durante el tránsito global. Los gránulos expuestos absorben humedad continuamente hasta llegar a la etapa de procesamiento. Las bolsas de válvula revestidas con lámina evitan esto por completo al sellar el aire ambiente.
Los equipos de adquisiciones e ingeniería deben auditar rigurosamente a los proveedores potenciales. Necesita datos verificables que confirmen el rendimiento del embalaje. Las conjeturas conducen directamente a fallos de fabricación. La evaluación del embalaje del proveedor requiere verificar los métodos de prueba y las hojas de datos de los materiales.
Siga estos pasos de evaluación para auditar su cadena de suministro de manera efectiva:
Pasar de sacos tejidos básicos a bolsas multicapa forradas con papel de aluminio añade un costo fraccionario por kilogramo. Es posible que dude ante este gasto de embalaje inicial. Los departamentos de adquisiciones suelen centrarse en los embalajes logísticos para realizar recortes presupuestarios. Sin embargo, los cercamientos baratos introducen vulnerabilidades sistémicas masivas.
Compare este costo nominal inicial con los graves impactos financieros posteriores. El tiempo de inactividad de las máquinas destruye rápidamente los márgenes de beneficio. El aumento de las tasas de desechos desperdicia valiosas resinas base. Las auditorías de calidad fallidas arruinan la confianza establecida del cliente. La fluctuación del MFI provoca tomas cortas, flash excesivo y una inestabilidad dimensional severa. La eliminación de estas variables impredecibles ofrece un excelente retorno de la inversión operativa. Un embalaje superior actúa como una póliza de seguro económica para su programa de producción.
El embalaje del proveedor maneja sólo la mitad de la ecuación. Los operadores de instalaciones desempeñan un papel crucial en el mantenimiento de la integridad del material. Debe volver a cerrar herméticamente las bolsas inmediatamente después de abrirlas. No deje sacos abiertos expuestos a la humedad ambiental de la fábrica. Alternativamente, utilice secadores de tolva especializados de inmediato. Dejar bolsas abiertas en la fábrica deshace todos los esfuerzos de protección del proveedor. Estos sencillos pasos internos mantienen el caudal preservado en el taller.
Las propiedades de ingeniería de una formulación siguen siendo tan confiables como el empaque que las protege. Para defender la estabilidad del proceso es necesario bloquear completamente la humedad, el oxígeno y el estrés térmico antes del procesamiento. Los gabinetes mejorados evitan picos de viscosidad impredecibles.
Dar prioridad a los proveedores que tratan el embalaje como una extensión de su control de calidad. Evite que los proveedores traten los recintos físicos como una ocurrencia de último momento. Su negligencia se convertirá en su problema de producción. Exija siempre datos materiales transparentes.
Para mejorar sus rendimientos, solicite hojas de especificaciones de embalaje detalladas junto con las hojas de datos técnicos (TDS). A continuación, realice pruebas a pequeña escala. Evaluar rigurosamente la estabilidad de las IMF después del tránsito antes de comprometerse con grandes volúmenes de suministro. Proteger sus polímeros garantiza procesos de producción impecables.
R: Sí. Un embalaje inadecuado permite la entrada de humedad y la oxidación. Cuando el masterbatch cargado de humedad se calienta en el barril, se produce hidrólisis. Esta ruptura de la cadena polimérica aumenta drásticamente e impredeciblemente el MFI.
R: Las bolsas coextruidas multicapa que cuentan con una barrera de papel de aluminio integrada brindan el más alto nivel de protección contra la transmisión de humedad y oxígeno. Esta barrera diseñada mantiene de manera confiable estrictas tolerancias de especificación durante el tránsito global.
R: Solicite la tasa de transmisión de vapor de humedad (MVTR) de sus materiales de embalaje. Además, pese las bolsas entrantes para verificar el aumento de peso por humedad. También debe realizar pruebas de verificación internas de la IMF con respecto al Certificado de análisis proporcionado.
R: El negro de humo es muy absorbente. Un masterbatch negro de gran calidad con una alta carga de carbono extraerá la humedad del aire rápidamente si se almacena en un embalaje sin barrera. Esta acumulación de humedad conduce a cordones, mala dispersión y viscosidad de la masa fundida gravemente alterada durante el procesamiento.
