
Visualizações: 0 Autor: Editor do site Horário de publicação: 08/10/2026 Origem: Site


Muitas equipes de compras caem em uma armadilha comum. Eles presumem que uma carga maior de negro de fumo equivale automaticamente a um produto melhor. Os compradores geralmente acreditam que uma proporção de pigmento de 50% oferece mais valor do que uma mistura de 40%. Esse equívoco freqüentemente leva a falhas de fabricação dispendiosas. Você deve olhar além das simples porcentagens para compreender a verdadeira qualidade do material. A verdadeira medida do desempenho está em outro lugar.
Introduzimos a dispersão como o verdadeiro fator crítico na fabricação de plástico. Ele determina diretamente a intensidade da cor. Garante resistência mecânica. Ele também mantém a estabilidade UV essencial em suas aplicações de polímeros. Se as partículas se aglomerarem, toda a sua produção será prejudicada. Este artigo fornece uma estrutura concreta para a seleção de materiais. Ajudaremos engenheiros e equipes de compras a avaliar com precisão a qualidade. Você aprenderá a mitigar os riscos de processamento de forma eficaz. Por fim, orientamos você na seleção da formulação certa para suas necessidades específicas. Compreender essa dinâmica muda completamente a forma como você aborda a obtenção de materiais.
Os fabricantes muitas vezes descobrem o verdadeiro custo dos materiais de baixa qualidade no chão de fábrica. Misturas de baixa qualidade criam falhas em cascata durante as operações diárias. Esses problemas destroem silenciosamente as margens de lucro e frustram as equipes de produção. Devemos examinar as consequências operacionais diretas dos aglomerados de pigmentos não dispersos.
Aglomerados não dispersos causam estragos nas máquinas de extrusão. Esses aglomerados duros de carbono não conseguem passar pelos sistemas de filtragem padrão. Eles rapidamente se acumulam nas telas da extrusora. Esse acúmulo leva a um grave entupimento do pacote de tela. Os operadores devem frequentemente parar as máquinas para realizar manutenção e substituir telas. Cada minuto desse tempo de inatividade não planejado custa dinheiro. Você perde horas valiosas de produção. Você também aumenta o desgaste do seu equipamento.
A má dispersão causa diretamente defeitos superficiais visíveis. Esses defeitos prejudicam a integridade estética e estrutural do produto final. Freqüentemente, você verá manchas ou listras escuras no plástico. Em aplicações de filmes, esses aglomerados criam “olhos de peixe” na superfície. As equipes de garantia de qualidade não têm escolha senão rejeitar esses lotes defeituosos. Altas taxas de rejeição de controle de qualidade levam a um enorme desperdício de material. Você acaba jogando fora polímeros de base caros porque o corante falhou.
Comprar materiais baratos muitas vezes cria uma falsa economia. Formulações mal dispersas carecem de força de tingimento adequada. O pigmento permanece preso em aglomerados compactos. Não pode se espalhar uniformemente para colorir o plástico circundante. Para compensar, os fabricantes muitas vezes aumentam as suas taxas de dosagem. Eles usam significativamente mais masterbatch preto apenas para atingir a opacidade desejada. Esta sobrecompensação anula completamente qualquer poupança de custos inicial resultante do preço de compra mais barato.
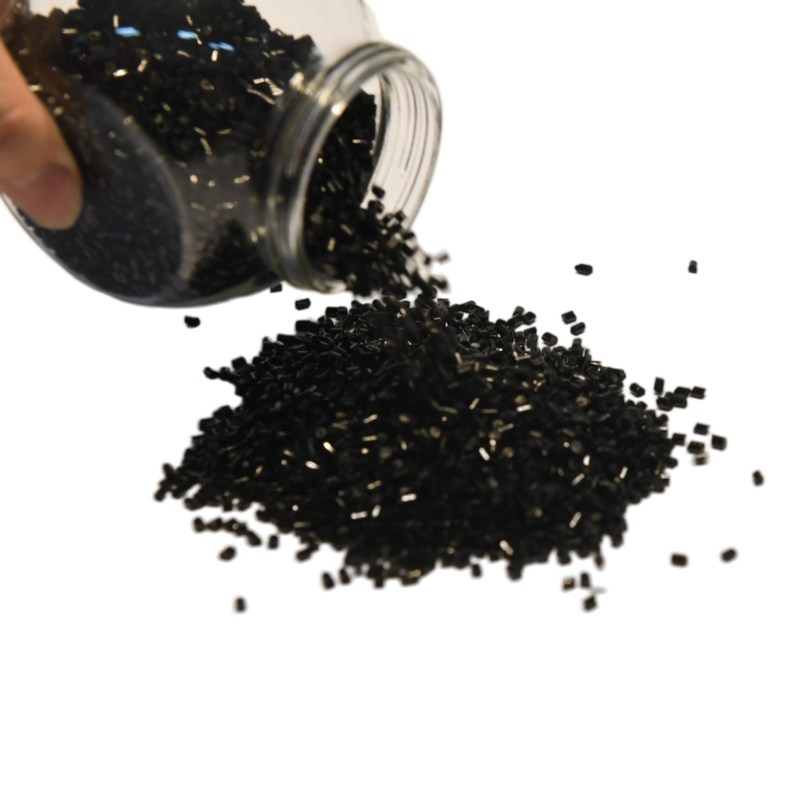
As propriedades físicas do seu produto final dependem muito de quão bem as partículas se misturam. Uma distribuição uniforme transforma as capacidades básicas do plástico hospedeiro. Os aglomerados fazem exatamente o oposto. Eles introduzem graves fraquezas estruturais e funcionais no material. Podemos observar esses impactos em diversas categorias-chave de desempenho.
Partículas finas bem dispersas atuam como um poderoso escudo contra o sol. Eles absorvem e dispersam a radiação UV de forma eficaz. Este mecanismo é crítico para filmes agrícolas e aplicações em tubulações externas. Quando as partículas se espalham uniformemente, elas protegem toda a matriz polimérica. Os aglomerados não conseguem proporcionar esta cobertura. Eles deixam grandes áreas microscópicas do polímero completamente expostas. Estas zonas desprotegidas degradam-se rapidamente sob a luz solar. O plástico eventualmente se torna quebradiço e falha prematuramente.
Grandes aglomerados de carbono não dispersos atuam como perigosos concentradores de tensão. Eles ficam dentro da matriz polimérica como pedras em um riacho. Quando o plástico dobra ou estica, o estresse mecânico se concentra nesses aglomerados rígidos. Esta concentração reduz significativamente a resistência geral ao impacto. Também limita severamente o alongamento elástico. Os produtos quebram ou rasgam em limites muito mais baixos do que o esperado. Uma distribuição suave e uniforme garante que o plástico mantenha sua flexibilidade e resistência originais.
Aplicações especializadas às vezes requerem compostos condutores. Esses materiais devem conduzir eletricidade de forma segura e previsível. A distribuição uniforme continua a ser absolutamente necessária aqui. As partículas devem formar uma rede de percolação elétrica consistente. Eles precisam se conectar uniformemente em todo o plástico. A má mistura quebra esta delicada rede. Cria zonas mortas e resistência elétrica imprevisível sem degradar o plástico hospedeiro.
Impacto no desempenho: distribuição ideal vs. distribuição ruim
| Métrica de desempenho | Distribuição ideal | Distribuição ruim (aglomerados) |
|---|---|---|
| Resistência UV | Excelente absorção; longa vida útil | Cobertura irregular; degradação rápida do polímero |
| Resistência ao Impacto | Mantém a resistência do polímero base | Alta concentração de estresse; falhas frágeis |
| Acabamento de superfície | Suave, brilhante e uniforme | Manchas visíveis, estrias e olhos de peixe |
| Opacidade de cor | Alta força de tingimento em doses baixas | Tintura fraca; requer dosagem excessiva |
As folhas de dados padrão muitas vezes escondem a verdadeira natureza de um produto. Eles destacam especificações amplas, mas ignoram realidades microscópicas. Você deve olhar além das afirmações de marketing padrão. Avaliar a verdadeira qualidade requer uma compreensão mais profunda da ciência dos materiais. Devemos nos concentrar em métricas operacionais e regras rígidas de compatibilidade.
Os compradores geralmente se fixam na porcentagem de carregamento. Eles presumem que um número maior é sempre melhor. Devemos esclarecer este perigoso equívoco. Uma carga de 40% de carbono com mistura superior superará facilmente uma carga de 50% com mistura pobre. A mistura de 40% utiliza cada partícula de forma eficiente. A mistura de 50% desperdiça material em aglomerados inúteis. Você obtém melhor cor, melhor resistência e menos dores de cabeça de processamento com a formulação bem misturada de 40%.
Você não pode julgar a qualidade apenas a olho nu. Você precisa de métricas padronizadas para verificar a estrutura interna do composto. Recomendamos fortemente o uso de dois métodos de avaliação específicos.
Você deve combinar a resina transportadora com sua matriz polimérica específica. Esta etapa permanece inegociável. Discuta a importância do Melt Flow Index (MFI) da resina transportadora. O MFI do transportador deve estar alinhado com o seu polímero base. Este alinhamento garante uma integração perfeita durante a fase de fusão. Se os valores do MFI entrarem em conflito, os materiais não se misturarão. Esta incompatibilidade causa aglomeração secundária, arruinando até mesmo a mais alta qualidade dispersão de negro de fumo durante a extrusão final.
A qualidade teórica não significa nada se o material falhar no chão de fábrica. O processo de extrusão introduz calor intenso e cisalhamento físico. Materiais mal misturados forçam os operadores a fazer concessões perigosas no processamento. Esses compromissos muitas vezes danificam o produto final de forma irreparável.
Os operadores odeiam telas entupidas e cores fracas. Freqüentemente, eles tentam corrigir esses problemas ajustando os parâmetros da máquina. Eles operam extrusoras com taxas de cisalhamento mais altas e temperaturas muito mais altas. Eles esperam que esta energia extra force os aglomerados ruins a se desintegrarem. Esta estratégia agressiva introduz um risco enorme. O calor e a fricção extremos podem facilmente degradar o polímero base. O plástico perde sua integridade molecular antes mesmo de sair da matriz.
As fábricas modernas dependem de sistemas de alimentação automatizados e de alta velocidade. Esses sistemas exigem consistência absoluta. Manter uma coloração consistente torna-se incrivelmente desafiador quando se utilizam materiais de baixa qualidade. Os alimentadores automatizados lutam para manter taxas de descida precisas se a densidade ou dispersão do pellet variar. Um lote pode parecer perfeitamente preto. O próximo lote pode parecer cinza e entremeado. Essa inconsistência causa o caos nas equipes de controle de qualidade.
Fatores ambientais também desempenham um papel importante no sucesso do processamento. Algumas formulações altamente carregadas agem como esponjas. Eles podem absorver umidade significativa se não forem processados ou armazenados corretamente. Esta água oculta causa enormes problemas durante a extrusão. Quando os pellets úmidos atingem o cilindro quente da extrusora, a água vaporiza instantaneamente. Este vapor cria laços, esvaziamento da superfície e bolhas no plástico final. Isso agrava os problemas de mistura existentes e arruína a integridade estrutural da peça.
A seleção de um novo fornecedor requer uma validação rigorosa. Você não pode simplesmente aceitar seu discurso de vendas pelo valor nominal. Você deve implementar um protocolo de teste rigoroso. Essa abordagem estruturada protege sua linha de produção contra falhas catastróficas de materiais.
Os compradores devem assumir o controle da conversa desde o início. Aconselhe sua equipe de compras a solicitar aos fornecedores dados históricos detalhados. Você precisa de uma prova de consistência entre lotes. Não aceite um único relatório de teste bem-sucedido. Solicite resultados de testes FPV específicos em várias execuções de produção recentes. Além disso, solicite dados piloto específicos da aplicação. Uma formulação que funcione para moldagem por injeção espessa pode falhar miseravelmente em filme fino soprado. Exija evidências relevantes para o seu processo específico.
Nunca lance uma nova formulação às cegas. Descreva um processo de validação rigoroso e em pequena escala antes da produção total. Este protocolo garante que o material se comporte conforme prometido nas condições exatas de fábrica.
Ao forçar os fornecedores a passarem neste protocolo piloto, você elimina o risco de introdução de materiais incompatíveis. Você garante o O masterbatch preto se ajusta perfeitamente aos seus parâmetros exatos de engenharia.
Devemos reiterar que a distribuição adequada de partículas atua como o eixo absoluto da fabricação. Ele impulsiona a eficiência da fábrica e a confiabilidade do produto a longo prazo. Altas porcentagens de carga não significam nada se o material não puder se espalhar uniformemente pelo polímero base. Aglomerados não dispersos obstruirão suas telas, arruinarão sua estética e destruirão suas propriedades mecânicas.
A avaliação desses materiais requer uma mentalidade rigorosa de engenharia. Você deve se concentrar intensamente na compatibilidade da operadora. Você deve confiar em métricas testáveis, como FPV e análise microscópica. Você deve priorizar a estabilidade da produção a longo prazo em vez de simples etiquetas de preços iniciais. O valor real vem de execuções de extrusão suaves e ininterruptas e de zero rejeições de qualidade.
Não deixe que materiais de baixa qualidade ditem o sucesso da sua produção. Encorajamos os leitores a solicitar uma consulta técnica hoje. Peça ao seu fornecedor uma amostra adaptada diretamente ao seu polímero base específico. Revise a literatura especializada do produto para entender melhor as realidades microscópicas de suas matérias-primas. Assuma o controle de sua estratégia de sourcing agora.
R: A carga é a porcentagem total de negro de fumo por peso no masterbatch. A dispersão refere-se à forma como essas partículas individuais são distribuídas de maneira uniforme e fina na resina transportadora. Cargas altas são inúteis sem excelente dispersão.
R: Causa diretamente rugosidade superficial e manchas visíveis. Cria pontos fracos que são altamente propensos a rasgar durante o uso. Também resulta em opacidade inconsistente, fazendo com que o filme pareça entremeado ou irregular.
R: Depende muito da aplicação. Filmes finos altamente exigentes exigem um FPV drasticamente menor para evitar rasgos. Peças moldadas por injeção de paredes espessas podem tolerar um FPV ligeiramente mais alto. Sempre compare com os requisitos específicos da sua aplicação.
R: Apenas marginalmente. Embora o alto cisalhamento possa quebrar alguns aglomerados moles, é perigoso confiar na extrusora para corrigir falhas fundamentais do material. Corre o risco de grave degradação térmica do seu polímero base e limita severamente as velocidades gerais de produção.
